

पिच, बुक मोटाई और उत्पादन विधि के आधार पर वायर ओ बाइंडिंग आपूर्ति चुनें
एक संदेश छोड़ें
निर्दिष्ट करेंतार या बाइंडिंग आपूर्तिपहले पिच की पुष्टि करके, दूसरे पूरे बुक ब्लॉक को मापकर, और उन तथ्यों के तय होने के बाद ही व्यास, प्रारूप और फिनिश का चयन करना। एक पृष्ठ गिनती चार्ट विकल्पों को सीमित कर सकता है, लेकिन यह भारी कागज, लेमिनेटेड कवर, डिवाइडर, पॉकेट या इन्सर्ट को ध्यान में नहीं रख सकता है।
एक कैटलॉग मैच अभी भी छिद्रित छिद्रों के साथ असंगत हो सकता है, पृष्ठ मोड़ने के लिए बहुत तंग हो सकता है, प्रीमियम नोटबुक के लिए बहुत ढीला हो सकता है, या उत्पादन लाइन के लिए अनुपयुक्त हो सकता है। उद्देश्य एक दोहराने योग्य विनिर्देश है जिसे क्रय, उत्पादन और गुणवत्ता टीमें सत्यापित कर सकती हैं।
उत्पाद कोड की तुलना करने से पहले पांच इनपुट लॉक करें
रंगों या कीमतों की तुलना करने से पहले, पांच तथ्य एकत्र करें: मशीन या पंचिंग {{0}डाई पिच, असेंबल बुक {{1}ब्लॉक मोटाई, बाइंडिंग {{2}किनारे की लंबाई, इच्छित उत्पादन मात्रा, और आवश्यक फिनिश। साथ में, ये परिभाषित करते हैं कि परियोजना को 2:1 या 3:1 तार की आवश्यकता है या नहीं, कौन सा बंद व्यास काम कर सकता है, क्या पूर्व-कट तत्व या स्पूल तार सार्थक हैं, और उपस्थिति को कितनी मजबूती से नियंत्रित किया जाना चाहिए।
उत्पादन के लिए वायर ओ बाइंडिंग सप्लाई को तैयार उत्पाद से पीछे की ओर निर्दिष्ट किया जाना चाहिए।ऑर्डर बदलने वाली स्थिति एक मौजूदा मशीन या पहले से छिद्रित स्टॉक है: एक बार जब दोनों ने पिच तय कर ली है, तो उपकरण अनुकूलता पहली कठिन सीमा बन जाती है, तब भी जब कोई अन्य पिच पुस्तक की मोटाई के लिए बेहतर होगी।
| निर्णय इनपुट | पुष्टि करना | खरीद परिणाम |
|---|---|---|
| पंचिंग प्रणाली | 2:1 या 3:1; छेद का आकार; डाई या मशीन मॉडल | तार अनुकूलता को लॉक करता है |
| समाप्त पुस्तक ब्लॉक | कवर, टैब और इन्सर्ट के साथ मोटाई मापी गई | प्रयोग करने योग्य व्यास सीमा निर्धारित करता है |
| जोड़ने वाला किनारा | समाप्त लंबाई और लूप गिनती | ओवरहैंग, कमी या आंशिक छिद्रों को रोकता है |
| उत्पाद विधि | मैन्युअल, अर्ध-स्वचालित, या स्वचालित | कट या स्पूल पूर्व व्यवहार्यता निर्धारित करता है |
| दिखावट और बाज़ार | रंग, फिनिश, हैंडलिंग, गंतव्य | अनुमोदन और पैकेजिंग आवश्यकताएँ निर्धारित करता है |
वे पांच इनपुट नमूना मिलान शुरू कर सकते हैं लेकिन थोक ऑर्डर जारी नहीं कर सकते। अंतिम अनुमोदन के लिए अभी भी एक छिद्रित नमूना या सत्यापित मशीन विनिर्देश, एक बंद किताब और एक सहमत उपस्थिति संदर्भ की आवश्यकता होती है।
आपूर्ति प्रारूप को बाइंडिंग नाम से अलग करें
वायर -O, ट्विन{{1}लूप वायर, डबल{2}}लूप वायर, डबल{3}O, और वायर बाइंडिंग अक्सर एक ही प्रणाली का वर्णन करते हैं। छिद्रित पृष्ठ एक खुले C- आकार के तत्व पर लोड होते हैं, जो करीब से संकुचित होकर अपने तैयार आकार में आ जाता है। दस्तावेज़ सपाट पड़ा रह सकता है और 360 डिग्री तक घूम सकता है।
मुख्यतार ओ बाइंडिंग आपूर्ति प्रकारप्री-कट तत्व, स्पूल तार और कैलेंडर संयोजन हैं जो तार को हैंगर के साथ जोड़ते हैं। पूर्व -कट तत्व एक निर्धारित लंबाई और लूप गणना पर पहुंचते हैं। स्पूल तार को संगत उत्पादन उपकरण द्वारा खिलाया और काटा जाता है। कैलेंडर प्रारूपों के लिए एक मिलान किए गए हैंगर, कैलेंडर पंच या थंब कट और पूर्ण हैंगिंग प्रारूप के साथ अनुमोदित समापन सेटअप की भी आवश्यकता हो सकती है।
मंजूर मत करोतार या बाइंडिंग आपूर्तिकेवल "सर्पिल तार" शब्द से। सर्पिल -ओ और मानक 2:1 या 3:1 ट्विन{6}}लूप सिस्टम अलग-अलग छेद पैटर्न को संदर्भित कर सकते हैं। उद्धृत करने से पहले छिद्रित नमूना, पिच, लूप काउंट, बाइंडिंग{{8}किनारे की लंबाई, या मशीन मॉडल का अनुरोध करें।
पिच को एक कठिन अनुकूलता सीमा के रूप में मानें
के लिएतार या बाइंडिंग आपूर्ति, एक 3:1 प्रणाली प्रति इंच तीन छेद रखती है और आमतौर पर 11 इंच के यूएस लेटर बाइंडिंग किनारे पर 32 लूप का उपयोग करती है; 2:1 प्रणाली प्रति इंच दो छेद करती है और आमतौर पर एक ही किनारे पर 21 लूप का उपयोग करती है। ऑर्डर करने से पहले छिद्रित नमूने और मशीन विनिर्देश के विरुद्ध लूप गिनती की पुष्टि करें।
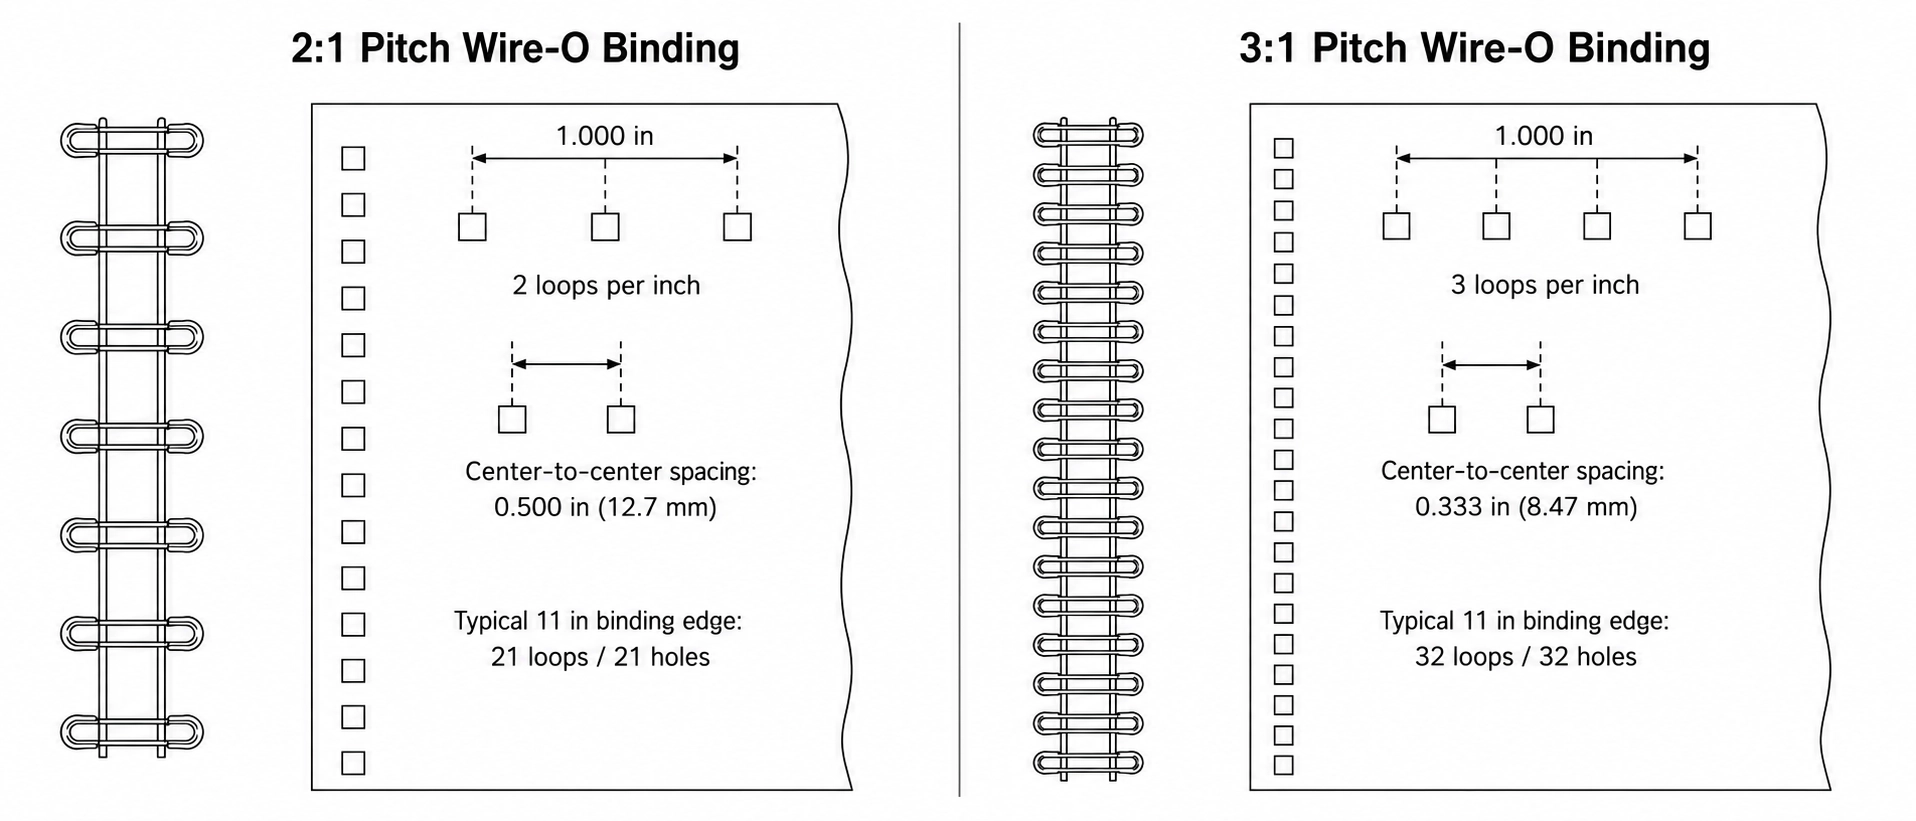
| विनिर्देश | 3:1 पिच | 2:1 पिच |
|---|---|---|
| नाममात्र छेद आवृत्ति | प्रति इंच 3 छेद | प्रति इंच 2 छेद |
| सामान्य 11-इंच प्रारूप | 32 लूप | 21 लूप |
| दृश्य लय | महीन और सघन | बड़ा और अधिक खुला |
| सामान्य उत्पाद फिट | पतले से मध्यम पुस्तक ब्लॉक | मध्यम से मोटे पुस्तक ब्लॉक |
| मुक्का मारने के बाद विनिमेय? | नहीं | नहीं |
एक बार पन्ने पंच हो जाने के बाद, चयन करें2:1 तार ओ बाइंडिंग आपूर्तिप्राथमिकता का मामला नहीं है. लूपों को 2:1 छेद पैटर्न से मेल खाना चाहिए।
पर भी यही नियम लागू होता है3:1 तार ओ बाइंडिंग आपूर्ति. समान नाममात्र व्यास दो पिचों को विनिमेय नहीं बनाते हैं क्योंकि उनके लूप समान छेद के साथ संरेखित नहीं होंगे।
"ए4 वायर" और "लेटर वायर" भी समान लूप गिनती की गारंटी नहीं देते हैं। गैर-मानक के लिएतार या बाइंडिंग आपूर्ति, कागज़ के आकार के लेबल पर निर्भर रहने के बजाय तैयार बाइंडिंग{{0}किनारे की लंबाई और लूप संख्या निर्दिष्ट करें। यदि मशीन का चयन नहीं किया गया है, तो इसका उपयोग करेंउत्पादन तार -ओ मशीन चयन गाइडउपभोग्य सामग्रियों को मानकीकृत करने से पहले।
शॉर्टलिस्ट के रूप में वायर ओ बाइंडिंग आकार चार्ट का उपयोग करें, अनुमोदन रिकॉर्ड के रूप में नहीं
आकारतार या बाइंडिंग आपूर्तिवास्तविक टेक्स्ट स्टॉक, कवर, लेमिनेशन, डिवाइडर, पॉकेट और इन्सर्ट का उपयोग करके एक पूर्ण नमूने के साथ। स्टैक को बिना कुचले बाइंडिंग साइड पर मापें, फिर एक व्यास का परीक्षण करें जो पेजों को पलटने के लिए खाली जगह छोड़ते हुए सुरक्षित रूप से बंद हो जाए।
| पुस्तक अवलोकन समाप्त हुआ | संभावित आकार का मुद्दा | अगली जांच |
|---|---|---|
| पन्ने रगड़ते हैं या कवर उठाते हैं | व्यास बहुत छोटा हो सकता है या बंद बहुत कड़ा हो सकता है | स्टैक की मोटाई और नज़दीकी सेटिंग की पुनः जाँच करें |
| रीढ़ की हड्डी ढीली दिखती है और पन्ने अत्यधिक हिलते हैं | व्यास बहुत बड़ा हो सकता है | अगले उपयुक्त व्यास का परीक्षण करें और स्वरूप की तुलना करें |
| तार फिट हो जाता है लेकिन छेद संरेखित नहीं होते हैं | पिच या लूप गिनती ग़लत है | रुकना; डाई, छिद्रित नमूना और बाइंडिंग{{0}किनारे प्रारूप को सत्यापित करें |
| टेक्स्ट काम करता है लेकिन बड़े आकार का कवर बदल जाता है | साइड -गाइड सेटअप भिन्न है | कवर संरेखण को अलग से पंच करें और अनुमोदित करें |
किसी पृष्ठ गिनती तालिका को अनुमोदन रिकॉर्ड के रूप में न मानेंआकार के अनुसार तार या बाइंडिंग आपूर्ति. पेपर कैलीपर, कवर निर्माण, लेमिनेशन और इन्सर्ट के साथ क्षमता बदलती है। हल्के टेक्स्ट स्टॉक वाली 100-शीट वाली किताब और भारी लेपित स्टॉक वाली 100-शीट वाली किताब के आकार की समस्या समान नहीं है।
थोक तार ओ बाइंडिंग आपूर्ति के लिए पृष्ठ गणना कभी भी अंतिम आकार देने की विधि नहीं होनी चाहिए।अनुमोदित तैयार मोटाई को रिकॉर्ड करें और दोहराए गए ऑर्डर विनिर्देश के साथ एक बंद संदर्भ नमूना रखें। अस्तित्वबाइंडिंग-तार आकार चयन चार्टविकल्पों को सीमित कर सकता है, लेकिन भौतिक नमूना रिलीज़ मानदंड बना हुआ है।
प्रयोग करने योग्य आउटपुट से पूर्व {{0}कट या स्पूल तार या बाइंडिंग आपूर्ति चुनें
पूर्व {{0}कट तत्व बाइंडिंग स्टेशन पर सेटअप निर्णयों को कम करते हैं। उनकी लंबाई और लूप गिनती निश्चित है, ऑपरेटर रंग या व्यास जल्दी से बदल सकते हैं, और अप्रयुक्त स्टॉक को गिनना आसान है। यह बनाता हैनोटबुक के लिए तार ओ बाइंडिंग आपूर्तिनमूनों, मौसमी डिज़ाइनों, मिश्रित रंगों और छोटे या परिवर्तनशील रनों के लिए व्यावहारिक।
स्पूल-प्रारूपतार या बाइंडिंग आपूर्तिआकर्षक तब बनें जब संगत उपकरण उन्हें लगातार खिला सकें, काट सकें और बंद कर सकें। वे प्रत्येक प्रारूप के लिए एक अलग प्री-कट लंबाई स्टॉक करने की आवश्यकता को कम कर सकते हैं, लेकिन प्रति लूप कम सामग्री लागत स्वचालित रूप से प्रति स्वीकृत पुस्तक कम लागत का उत्पादन नहीं करती है। फ़ीड में रुकावट, सीधापन, सेटअप बर्बादी, बदलाव का समय और ऑपरेटर का हस्तक्षेप परिणाम को उलट सकता है।स्पूल-तार उत्पादन सिंहावलोकनसंबंधित आपूर्ति प्रारूप संदर्भ प्रदान करता है।

| उत्पादन परिदृश्य | आरंभिक प्रारूप | शर्त सीमा |
|---|---|---|
| नमूने या बार-बार रंग बदलना | पूर्व-कटौती | निरंतर थ्रूपुट से अधिक लचीलापन मायने रखता है |
| मैनुअल या अर्ध -स्वचालित दोहराव कार्य | पूर्व-कटौती | उपकरण ढीले तत्वों के लिए डिज़ाइन किया गया है |
| बार-बार स्वचालित प्रारूप | अटेरन | फ़ीड, कट और समापन कार्यों को एक साथ मान्य किया जाता है |
| एक पंक्ति पर एकाधिक किनारे की लंबाई | अटेरन | इन्वेंटरी में कमी सेटअप और स्क्रैप लागत से अधिक है |
मानकीकरण से पहले वास्तविक पुस्तक पर एक समयबद्ध परीक्षण चलाएँवायर ओ स्पूल बनाम प्री कट वायरफ़ैसला। प्रति घंटे स्वीकृत पुस्तकें, सेटअप स्क्रैप, चेंजओवर मिनट और ऑपरेटर हस्तक्षेप रिकॉर्ड करें। स्पूल तार को तभी मानकीकृत करें जब वे चार परिणाम सामूहिक रूप से वर्तमान पूर्व कट प्रक्रिया में सुधार करें।
समापन के बाद वायर ओ बाइंडिंग की आपूर्ति सामग्री, फिनिश और रंग को मंजूरी दें
सामग्री और समाप्ति निर्दिष्ट करते समय विभिन्न प्रश्नों के उत्तर देते हैंतार या बाइंडिंग आपूर्ति. बार-बार पृष्ठ पलटने में उपयोग की जाने वाली स्थिर रंग की सतह के लिए, कोटिंग आसंजन, मोड़ उपस्थिति, और लॉट {{1} से {{2} लॉट रंग को मंजूरी दें। धात्विक उपस्थिति के लिए, घर्षण जोड़ें और समापन के बाद निरीक्षण करें क्योंकि दृश्य दोष अधिक स्पष्ट होते हैं। वास्तविक सामग्री और फिनिश विनिर्देश के बिना "नायलॉन," "पीईटी," "लेपित," या "इलेक्ट्रोप्लेटेड" जैसे लेबलों में से किसी भी विकल्प को मंजूरी न दें।
कोटिंग को बनाने और बंद करने के बाद अनुमोदित किया जाना चाहिए, न कि केवल खुले तत्व पर। अंतिम मोड़ से स्टील में दरार, सफेदी, पपड़ी, या उजागर स्टील दिखाई दे सकता है जो बंद होने से पहले दिखाई नहीं दे रहा था।
के लिएकस्टम रंग तार या बाइंडिंग आपूर्ति, हस्ताक्षरित भौतिक मास्टर को नियंत्रण संदर्भ बनाएं जब तक कि खरीद अनुबंध स्पष्ट रूप से सहमत रंग कोड प्राथमिकता न दे। देखने की रोशनी, चमक की उम्मीद, स्वीकृत लॉट और रखे गए नमूने के भंडारण स्थान को रिकॉर्ड करें। दोहराने के आदेश पर, स्क्रीन छवि या अप्राप्य रंग नाम के बजाय पिछले अनुमोदित मास्टर से तुलना करें।

संक्षारण आवश्यकताओं को गंतव्य और अपेक्षित हैंडलिंग का पालन करना चाहिए। ISO 9227 नमक स्प्रे विधियां छिद्रों, विच्छेदन और कोटिंग क्षति को प्रकट कर सकती हैं, लेकिन मानक प्रत्येक उत्पाद के लिए एक एक्सपोज़र अवधि निर्धारित नहीं करता है या परीक्षण घंटों को वास्तविक विश्व जीवनकाल में परिवर्तित नहीं करता है। खरीदार और आपूर्तिकर्ता को नमूना, अवधि, स्वीकृति मानदंड और रिपोर्ट प्रारूप पर सहमत होना होगा। (आईएसओ)
पैकेजिंग का हिस्सा हैतार या बाइंडिंग आपूर्तिअनुमोदन समाप्त करें. पहले सत्यापन के लायक दो विफलता मोड तत्वों और ऊर्ध्वाधर कार्टन लोड के बीच आंदोलन हैं। फिर पैकिंग विनिर्देश में आंतरिक संयम, तत्व अभिविन्यास, नमी संरक्षण, कार्टन ताकत, फूस पैटर्न और स्टैकिंग सीमा को परिभाषित करें। एक सामान्य "निर्यात कार्टन" विवरण एक स्वीकृति विधि नहीं है।
उत्पाद के उपयोग के तरीके से आपूर्ति का मिलान करें
समान पुस्तक मोटाई का मतलब समान जोखिम नहीं हैतार या बाइंडिंग आपूर्ति. हर दिन ले जाने वाली एक नोटबुक, बारह महीनों के लिए लटका हुआ एक दीवार कैलेंडर, और उपकरण के बगल में इस्तेमाल किया जाने वाला एक रखरखाव मैनुअल अलग-अलग मांगें रखता है।
| आवेदन | पहली प्राथमिकता | चयन पर जोर | छिपा हुआ जोखिम |
|---|---|---|---|
| प्रीमियम नोटबुक या योजनाकार | उपस्थिति और बार-बार मुड़ना | आरामदायक व्यास, स्थिर रंग, साफ बंद आकार | बड़े आकार के लूप कथित परिशोधन को कम करते हैं |
| दीवार तिथिपत्री | लटकता हुआ संरेखण | मिलान किया हुआ हैंगर, अंगूठा कट, पेज क्लीयरेंस | तार और हैंगर संतुलित या मेल नहीं खाते |
| डेस्क कैलेंडर | स्थायी स्थिरता | बेस-बोर्ड की मोटाई और लूप क्लीयरेंस | भारी आधार समापन व्यवहार को बदल देता है |
| रखरखाव निर्देशिका | खुला-सपाट स्थायित्व | क्लीयरेंस, व्यावहारिक पिच, मजबूत फिनिश | कवर और टैब पृष्ठ के आकार की गिनती को अमान्य कर देते हैं |
| प्रस्तुति पुस्तक | ब्रांड उपस्थिति | जहां संगत हो वहां बढ़िया पिच | तार क्रॉस-पेज कलाकृति को बाधित करता है |
के लिएकैलेंडर के लिए वायर ओ बाइंडिंग आपूर्ति, तार, हैंगर, अंगूठा कट, पृष्ठ दिशा और लटके हुए संतुलन को एक प्रणाली के रूप में स्वीकृत करें। एक मोटी सेवा नियमावली के लिए, उपस्थिति को बनाए रखने के लिए सघन 3:1 प्रारूप को बाध्य करना गलत निर्णय है; क्षमता और पृष्ठ संचलन को प्राथमिकता दें।
प्रीमियम नोटबुक को केवल धातु के तार की नहीं बल्कि एक प्रीमियम प्रणाली की आवश्यकता होती है
वायर-O किसी नोटबुक को स्वचालित रूप से प्रीमियम नहीं बनाता है। एक व्यवसायी चर्चा में, एक ग्राहक ने उजागर वायर {{2}O को अस्वीकार कर दिया क्योंकि यह एक कार्यालय दस्तावेज़ जैसा दिखता था; छुपे हुए निर्माणों पर विकल्प के रूप में चर्चा की गई। यह किस्सा एक वैध अनुमोदन जोखिम की पहचान करता है लेकिन बाजार के आँकड़े नहीं हैं। (प्रिंटप्लैनेट)
प्रीमियम के लिएतार या बाइंडिंग आपूर्ति, संपूर्ण दृश्य प्रणाली को मंजूरी दें: कवर निर्माण, उजागर या छिपी हुई रीढ़, लूप घनत्व, बंद व्यास, सीम स्थिति, रंग मिलान, और पैक की गई प्रस्तुति। एक धातुई फ़िनिश एक बड़े आकार के लूप या एक आवरण संरचना की भरपाई नहीं कर सकती है जो रीढ़ की हड्डी को आकस्मिक बनाती है।
बैच को अस्वीकार करने से पहले सात विफलताओं का निदान करें
| असफलता | संभावित कारण | अनुमोदन जांच |
|---|---|---|
| लूप साफ़-साफ़ प्रवेश नहीं करते | गलत पिच, लूप गिनती, या पंच संचय | बाइंडिंग किनारे पर एक पूर्ण छिद्रित नमूना लोड करें |
| एक किनारे पर आंशिक छेद | साइड गाइड केन्द्रित नहीं है | टेक्स्ट और बड़े आकार के कवर को अलग-अलग स्वीकृत करें |
| बंद होने के बाद पन्ने खिंचते हैं | व्यास बहुत छोटा है या क्लोजर अत्यधिक संकुचित है | प्रत्येक पृष्ठ को पलटें और आंतरिक आर्क का निरीक्षण करें |
| रीढ़ की हड्डी ढीली दिखती है | व्यास बहुत बड़ा है | अनुमोदित बंद नमूने से तुलना करें |
| समापन अंडाकार या असमान है | नज़दीकी सेटिंग, तार व्यवहार, या फ़ीडिंग भिन्नता | कई स्थानों पर निरीक्षण और माप करें |
| कोटिंग में दरारें पड़ जाती हैं या स्टील उजागर हो जाता है | आसंजन या गठन/बंद होने का तनाव | नमूने बंद करें और नियंत्रित प्रकाश के तहत मोड़ों का निरीक्षण करें |
| तार चपटा या उलझा हुआ आता है | संयम या कार्टन संपीड़न अपर्याप्त है | पैक किए गए - कार्टन स्टैकिंग और परिवहन को सत्यापित करें |
जब पन्ने साथ बंधेतार या बाइंडिंग आपूर्तिकसकर मुड़ें, आपूर्तिकर्ताओं को बदलकर शुरुआत न करें। पहले तैयार मोटाई, नज़दीकी सेटिंग और पंच संरेखण को सत्यापित करें। जब कोटिंग क्षति केवल सीम पर दिखाई देती है, तो पूरे आने वाले लॉट को दोषपूर्ण के रूप में वर्गीकृत करने से पहले निकट संपर्क और मोड़ स्थान का निरीक्षण करें।
आपूर्तिकर्ता स्क्रीनिंग को उत्पादन अनुमोदन से अलग करें
एक आपूर्तिकर्ता की दस्तावेजों से जांच की जा सकती है, लेकिन एक थोक ऑर्डर को भौतिक परिणाम के आधार पर जारी किया जाना चाहिए। आरंभिकथोक तार ओ बाइंडिंग आपूर्तिविनिर्देश में पिच, बंद व्यास, बाइंडिंग {{0}किनारे की लंबाई, लूप गिनती, तार गेज या सामग्री व्यास जहां प्रासंगिक हो, रंग/परिष्करण, पैकिंग मात्रा, आयामी सहनशीलता, गंतव्य बाजार और निरीक्षण विधि का उल्लेख होना चाहिए।
अनुपालन के दावेतार या बाइंडिंग आपूर्तिगुंजाइश की आवश्यकता है. EU RoHS निर्देश विद्युत और इलेक्ट्रॉनिक उपकरणों में खतरनाक पदार्थों को प्रतिबंधित करता है; यह, अपने आप में, प्रत्येक पेपर नोटबुक बाइंडिंग तत्व के लिए एक सार्वभौमिक अनिवार्य दावा नहीं है। तैयार उत्पाद और गंतव्य बाजार की आवश्यकता की पुष्टि करें, फिर एक रिपोर्ट का अनुरोध करें जो परीक्षण की गई सामग्री, विधि, रिपोर्ट संख्या और तारीख की पहचान करती है। (EUR-लेक्स)
एक सुनहरे नमूने का उपयोग करें: दोनों पक्षों द्वारा अनुमोदित और खरीद विनिर्देश से जुड़ी एक तैयार, बंद किताब। खरीदार की गुणवत्ता और आपूर्तिकर्ता की गुणवत्ता के साथ संदर्भों का मिलान करते रहें। जब स्थानों पर भौतिक तुलना धीमी हो तो नज़दीकी छवियाँ और मापे गए मान जोड़ें।
उच्च मात्रा वाले ऑर्डर को मंजूरी देने से पहले, इच्छित उत्पादन बैच से बने पायलट का अनुरोध करें और इसे वास्तविक पंच, लोडिंग, क्लोजिंग, पैकिंग और परिवहन अनुक्रम के माध्यम से चलाएं। पायलट को किसी आविष्कृत सार्वभौमिक मात्रा के बजाय प्रक्रिया कवरेज के आधार पर परिभाषित करें, जिसमें कम से कम एक पूर्ण सेटअप और पैकिंग चक्र शामिल हो।
पहले छह इनपुट भेजें; अनुमोदन रिकॉर्ड दूसरा पूरा करें
पहली जांच के लिए तैयार इंजीनियरिंग डोजियर की आवश्यकता नहीं होती है। छह आइटम भेजें: पिच या मशीन मॉडल, पूरी किताब{{1}ब्लॉक की मोटाई, बाइंडिंग{{2}किनारे की लंबाई, अनुप्रयोग, लक्ष्य रंग/फिनिश, और पूर्वानुमान मात्रा। ये अनुमति देते हैं aवायर ओ बाइंडिंग आपूर्ति निर्मातासंभावित प्रारूप की पहचान करना और एक सार्थक नमूना चर्चा तैयार करना।
उत्पादन अनुमोदन से पहले, शेष फ़ील्ड को पूरा करें:
| अनुमोदन क्षेत्र | आवश्यक रिकार्ड |
|---|---|
| छेद वाला नमूना | पिच, छेद का आकार, मशीन/डाई, छिद्रित नमूना संदर्भ |
| तार ज्यामिति | बंद व्यास, तार गेज/सामग्री व्यास, लंबाई, लूप गिनती, सहनशीलता |
| उपस्थिति | भौतिक रंग मास्टर, फ़िनिश, चमक, बंद {{0}आकार संदर्भ |
| गुणवत्ता | समापन, कोटिंग, संक्षारण या परिवहन मानदंड और रिपोर्ट प्रारूप |
| पैकेजिंग | मात्रा, संयम, लेबल, कार्टन और फूस की सीमाएँ |
| व्यावसायिक | पायलट संदर्भ, पूर्वानुमान, गंतव्य, अनुरोधित डिलीवरी तिथि |
| पता लगाने की क्षमता | स्वीकृत नमूना आईडी, बैच/लॉट रिकॉर्ड, दस्तावेज़ संशोधन |
भौतिक मिलान के लिए अभी भी प्रत्यक्ष सहयोग की आवश्यकता है: एक टेक्स्ट आरएफक्यू सहमत प्रकाश के तहत छेद संरेखण, पृष्ठ आंदोलन, बंद आकार या रंग साबित नहीं कर सकता है। छह प्रारंभिक इनपुट और, जहां संभव हो, समीक्षा के लिए एक छिद्रित या तैयार नमूना भेजें।
उत्पादन परिदृश्य द्वारा अंतिम चयन
- पतली प्रीमियम नोटबुक:एक संगत 3:1 प्रणाली से शुरू करें, फिर बंद व्यास, आवरण संरचना और रंग को एक दृश्य नमूने के रूप में अनुमोदित करें।
- मोटा मैनुअल:घनी दिखने वाली रीढ़ की तुलना में 2:1 क्षमता और पेज क्लीयरेंस को प्राथमिकता दें; संपूर्ण स्टैक भेजें, अकेले पृष्ठ संख्या नहीं।
- मिश्रित लघु रन:स्पूल रूपांतरण पर विचार करने से पहले प्री-कट तत्वों से शुरुआत करें और बदलाव का समय रिकॉर्ड करें।
- स्वचालित दोहराव उत्पादन:आपूर्ति को मानकीकृत करने से पहले स्पूल फीडिंग, सेटअप स्क्रैप, प्रति घंटे स्वीकृत पुस्तकें और वास्तविक प्रारूप पर पैक किए गए आउटपुट को मान्य करें।
अगला चरण सभी चार मामलों में समान है: पिच की पुष्टि करें, संपूर्ण पुस्तक ब्लॉक या उसके मापे गए विनिर्देश प्रस्तुत करें, और थोक ऑर्डर जारी करने से पहले एक बंद नमूने को मंजूरी दें। मशीन मॉडल या पिच, तैयार मोटाई और लक्ष्य फिनिश हमारे माध्यम से भेजेंबल्क वायर ओ परियोजनाओं के लिए नमूना समीक्षा का मिलान किया गया.


