बिना छेद किए कागज को स्पाइरल बाइंड कैसे करें (2026 गाइड)
एक संदेश छोड़ें
प्रत्येक कॉइल ट्यूटोरियल वेरिएबल छोड़ देता है
कागज को स्पाइरल बाइंड करने के तरीके की खोज करें और आपको सात चरण मिलेंगे: मशीन सेट करें, पंच करें, जॉगिंग करें, व्यास चुनें, धागा, समेटें, निरीक्षण करें। प्रत्येक शीर्ष रैंकिंग मार्गदर्शिका उसी पंक्ति पर चलती है। कोई भी आपको यह नहीं बताता कि इसे कौन सा स्टॉक खिलाना है। उनमें से सबसे विस्तृत कागज पर एक खंड, "20 पाउंड बांड" खर्च करता है, और आगे बढ़ता है।
वह अंतर वह जगह है जहां से उत्पादन अपशिष्ट निकलता है। एक ही किताब पर, सर्पिल बाइंडिंग पेपर का चुनाव मुश्किल से ही मायने रखता है; 60 और 200 जीएसएम के बीच की लगभग कोई भी चीज़ एक बार पंच और थ्रेड हो जाएगी। पचास - बुक रन पर यह सब कुछ तय करता है: क्या स्ट्रोक 12 स्ट्रोक स्ट्रोक 2 की तरह सफाई से घूंसा मारता है, क्या दूर किनारे पर हाथ के बिना कुंडल धागे, क्या ग्राहक छह सप्ताह में उन छेदों के बारे में कॉल करता है जो फट गए हैं।
यह मार्गदर्शिका उस दूसरे मामले के लिए लिखी गई है: बाइंडरी सुपरवाइज़र, डिजिटल प्रिंट प्रोडक्शन लीड और प्रिंट खरीदार उत्पादन मात्रा, दस पुस्तकों और उससे अधिक में सर्पिल बाइंडिंग पेपर चला रहे हैं। यदि आप अपने डेस्क पर एक नोटबुक बांध रहे हैं, तो मशीन का साइड वॉकथ्रू हमारे पास हैघर और एकल -पुस्तक प्रक्रियासबसे तेज़ पढ़ा जाता है. यदि आपने अभी तक कंघी या तार पर कुंडल लगाने के लिए प्रतिबद्ध नहीं किया है, तो वह निर्णय इस पृष्ठ के ऊपर, हमारे में बैठता हैकुंडल निर्माता की फील्ड गाइड.

नीचे दी गई हर चीज़ मानती है कि मशीन पहले से ही सही ढंग से सेट है, और एक प्रश्न पूछता है जो कोई और नहीं पूछता: क्या यह स्टॉक इससे बच सकता है, और किस सेटिंग पर?
आपके स्टॉक को जीवित रहने के लिए वास्तव में क्या चाहिए
मुक्का कोई छेद बनाने का काम नहीं है। यह नियंत्रित यांत्रिक विनाश है: एक डाई लोड के नीचे ढेर से फाइबर के एक स्लग को काटती है, और पीछे छोड़ दिया गया किनारा पुस्तक के जीवन के लिए कॉइल और शीट के बाहर के बीच एकमात्र सामग्री है। कागज के मशीन तक पहुंचने से पहले यह तय हो जाता है कि वह किनारा कायम है या नहीं।
तीन गुण निर्णय लेते हैं।आधार वजनयह निर्धारित करता है कि छेद के किनारे पर कितना फाइबर उपलब्ध है। लगभग 70 जीएसएम से नीचे पेज टर्न से बार-बार पार्श्व भार का विरोध करने के लिए पर्याप्त नहीं है; लगभग 120 जीएसएम से ऊपर आप प्रति स्ट्रोक क्षमता और क्लीन शीयर के हिसाब से व्यापार करना शुरू कर देते हैं। वह 70-120 जीएसएम विंडो एक नंबर है जिसे हर कोई उद्धृत करता है, और सर्पिल बाइंडिंग पेपर वजन को सही ढंग से निर्दिष्ट करना वह जगह है जहां अधिकांश दुकानें देखना बंद कर देती हैं।
कैलिपरवजन से स्वतंत्र रूप से मायने रखता है, क्योंकि एक भारी 90 जीएसएम अनकोटेड शीट और एक घनी 90 जीएसएम लेपित शीट एक ही डाई के नीचे अलग-अलग व्यवहार करती हैं। कैलिपर, जीएसएम नहीं, वह है जो कुंडल के अंदर के व्यास के सामने जमा होता है, यही कारण है कि केवल आधार वजन उद्धृत करने वाली एक विशिष्ट शीट आपको यह नहीं बता सकती है कि किस व्यास का ऑर्डर देना है।
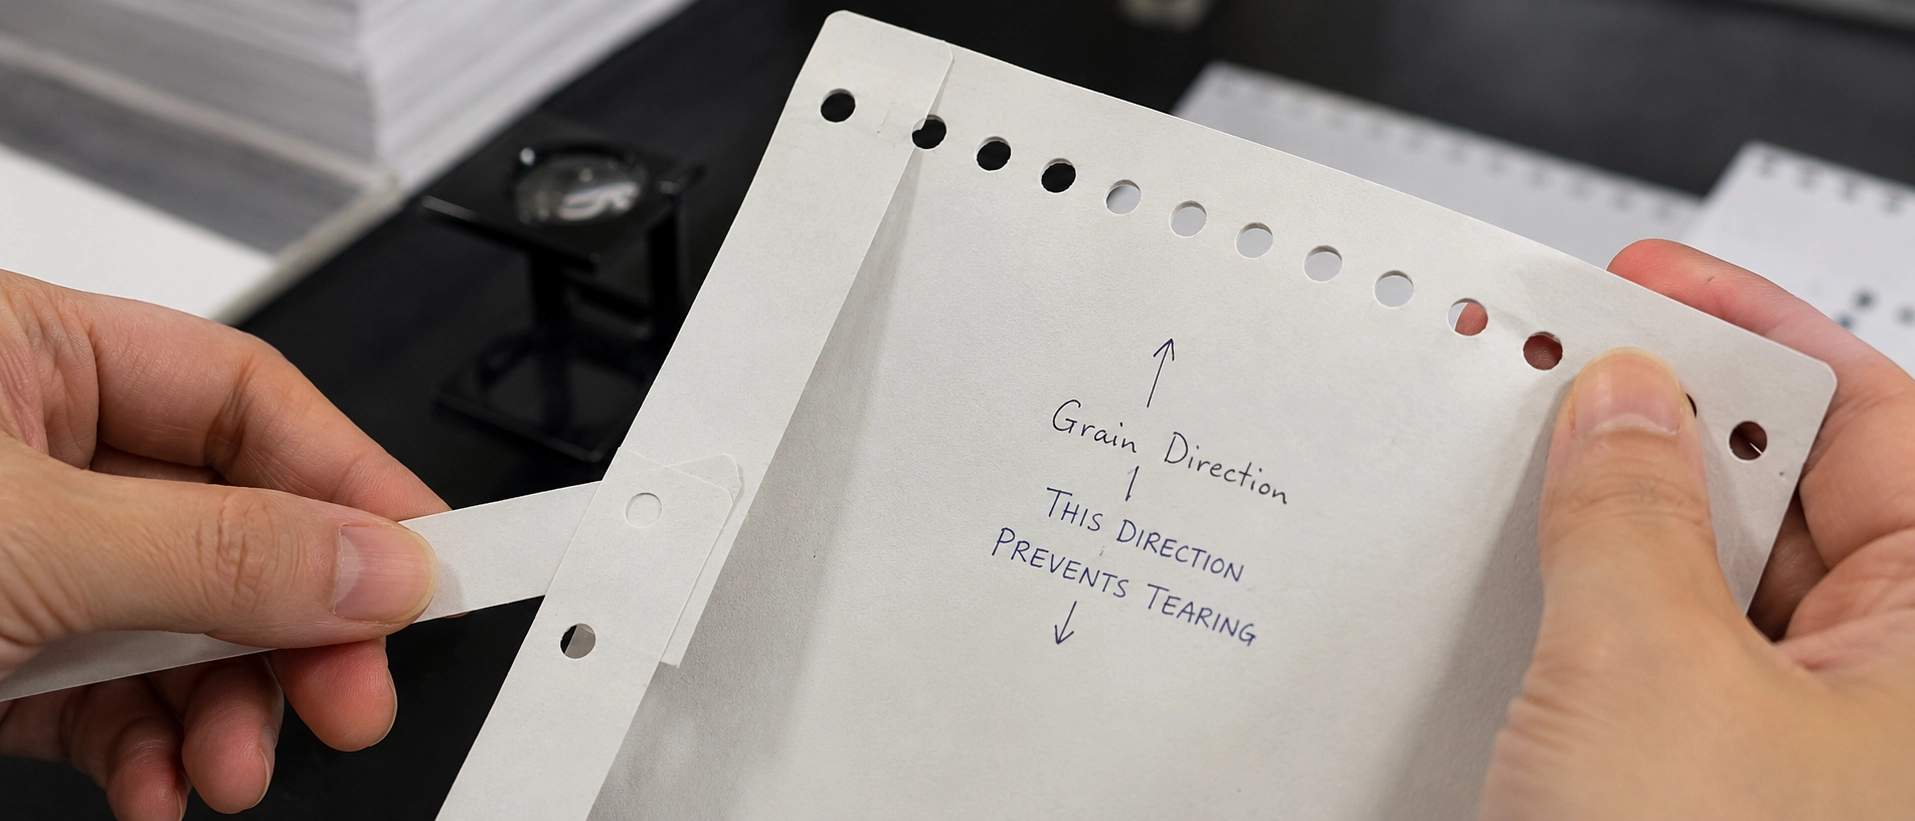
अनाज की दिशावह है जिसे लगभग कोई भी जाँच नहीं करता है, और यह वह गुण है जो यह तय करता है कि सर्पिल बाइंडिंग पेपर छेदों को फाड़ता है या पकड़ता है। अनाज को रीढ़ की हड्डी के समानांतर चलना चाहिए। जब यह लंबवत चलता है, तो पंच फाइबर के बीच के बजाय फाइबर संरेखण में कट जाता है: किनारा मापनीय रूप से कमजोर होता है, शीट बाध्यकारी किनारे से दूर मुड़ना चाहती है, और तैयार किताबें मुड़ जाती हैं। कागज व्यापार ने दशकों से किसी भी छिद्रित बंधन विधि के बारे में यही कहा है। स्पाइरल और वायर {{4}O दोनों को इतना लचीला स्टॉक चाहिए कि बिना फाड़े छेद किया जा सके (प्रिंटप्लैनेट प्रैक्टिशनर चर्चा).
वियोग संगठनात्मक है, तकनीकी नहीं। अधिकांश डिजिटल दुकानें फ़ीड दिशा के आधार पर स्टॉक का चयन करती हैं, क्योंकि प्रेस को इसी बात की परवाह है, और कोई भी डाउनस्ट्रीम की बाइंडिंग दिशा के विरुद्ध इसकी दोबारा जांच नहीं करता है। सर्पिल बाइंडिंग पेपर ग्रेन दिशा को सही ढंग से प्राप्त करने में ऑर्डर चरण में कुछ भी खर्च नहीं होता है और बाद में इसे ठीक नहीं किया जा सकता है। दौड़ने से पहले एक शीट को दोनों तरफ मोड़ें। जो दिशा बिना टूटे सफाई से मुड़ती है वह अनाज के साथ होती है।
कोटेड और ग्लॉस स्टॉक का अपना मामला है। कोटिंग कतरनी का प्रतिरोध करती है, डाई काटने के बजाय धक्का देती है, और छेद का किनारा तेज होने के बजाय अस्पष्ट हो जाता है। लेपित पेपर सर्पिल बाइंडिंग पंचिंग व्यावहारिक है, लेकिन यह प्रति स्ट्रोक उथले ढेर और अच्छी स्थिति में एक डाई चाहता है, और यह दोनों एक ही बार में गलत होने के लिए अक्षम्य है।
जानने लायक एक शॉर्टकट: स्पाइरल बाइंडिंग के लिए प्री{0}}पंच्ड पेपर, पंच वेरिएबल को पूरी तरह से हटा देता है, और मानक 4:1 पैटर्न पर लघु दोहराव के लिए अंकगणित अक्सर इसका पक्ष लेता है। यह उस समय काम करना बंद कर देता है जब आपका ट्रिम आकार, पिच या कवर स्टॉक गैर-मानक होता है, जो कि ज्यादातर उत्पादन बाइंडरी में होता है।
पिच, मरना, और 0.2475" की कहानी आपको कोई नहीं बताता
एक आपूर्तिकर्ता से पूछें और 4:1, 6 मिमी और .2475" एक ही उत्पाद हैं। एक मशीन निर्माता से पूछें और पिच मालिकाना है। दोनों कथन मार्केटिंग शॉर्टहैंड हैं, और वास्तविकता जो आपके सर्पिल बाइंडिंग पेपर पंच पैटर्न को नियंत्रित करती है, उनके बीच बैठती है।
| पद का नाम | छेद का अंतर | 11" किनारे पर छेद | व्यावहारिक नोट |
|---|---|---|---|
| उद्योग 4:1 | 0.250" | 43 | अत्यन्त साधारण; ऊपर या नीचे आंशिक छेद छोड़ देता है |
| जीबीसी/इबिको 4:1 | 0.2475" | 44 | 11" और 8.5" किनारों पर विशेष रूप से केंद्र में रिक्त स्थान खींचा गया |
| 5:1 | 0.200" | 55 | सघन छिद्र; लगभग 152 शीट के बाद पन्ने स्वतंत्र रूप से पलटना बंद हो जाते हैं |
| 2.5:1 | 0.400" | - | बड़े व्यास, भारी किताबें |
43-बनाम-44 प्रश्न को आम तौर पर एक दृश्य प्राथमिकता के रूप में समझाया जाता है। वह स्पष्टीकरण एक प्रश्न से बच नहीं सकता है: यदि यह सौंदर्यपूर्ण था, तो रिक्ति को ठीक उसी मात्रा में क्यों खींचा गया जो पैटर्न को 11" और 8.5" पर केंद्रित करता है, और किसी अन्य शीट आकार पर नहीं? एक प्राथमिकता दो विशिष्ट आयामों को लक्षित नहीं करती है। एक एज-ब्लोआउट फिक्स करता है। 0.250" पैटर्न एक मानक बाइंडिंग किनारे में समान रूप से विभाजित नहीं होता है, यही कारण है कि किनारे पर आधा छेद दिखाई देता रहता है, और 0.2475" पंच पिन खींचे बिना पैटर्न को केंद्र बनाने के लिए मौजूद होता है।
क्या वास्तव में पिच का बेमेल होना आपको रोकता है? 20 मिमी कॉइल और उससे ऊपर पर दिखाई नहीं दे रहा है। कुंडल में कुछ हजारवें हिस्से की दूरी पर एक छेद खोजने के लिए पर्याप्त सीसा है। यह छोटे व्यासों पर दिखाई देता है, जहां थ्रेडिंग दो सेकेण्ड के स्पिन से लड़ाई में बदल जाती है, और यह संचयी रूप से दिखाई देती है, क्योंकि त्रुटि 44-छेद वाले किनारे पर चलती है। यदि आप दो मशीन ब्रांडों में मिश्रित इन्वेंट्री चलाते हैं, तो यह आपकी "कुछ बैचों में खराब थ्रेड" समस्या के पीछे का तंत्र है। वही तर्क तार उपकरण पर डाई और पिच पेयरिंग को नियंत्रित करता है, जो हमारे यहां निर्धारित हैपिच और डाई संगतता चेकलिस्ट.
पंच मार्जिन तर्क: 3/16" या 1/4"?
यहाँ वह भाग दो बार पढ़ने लायक है। पेपर को स्पाइरल बाइंड करने के तरीके पर दो सर्वोच्च रैंकिंग मार्गदर्शिकाएँ अलग-अलग पंच मार्जिन देती हैं। एक कहता है 1/4", दूसरा कहता है 3/16" और इसे 4:1 और 3:1 के लिए मानक कहता है। वे दोनों डिफ़ॉल्ट नहीं हो सकते, और न ही यह बताते हैं कि संख्या किस पर निर्भर करती है।
यह दो चीजों पर निर्भर करता है: कुंडल व्यास और कागज का वजन। मार्जिन वह सामग्री है जो पृष्ठ पलटने पर हर बार छेद के किनारे पर लगने वाले पार्श्व बल का विरोध करती है। बड़ी कुंडल का अर्थ है लंबी आघूर्ण भुजा और अधिक बल। हल्के स्टॉक का मतलब है कम फाइबर इसका प्रतिरोध करता है। एक एकल संख्या उस सीमा के दोनों सिरों की सेवा नहीं कर सकती है, यही कारण है कि दोनों संख्याएँ प्रसारित होती हैं और दोनों कभी-कभी सही होती हैं। यदि आप स्पाइरल बाइंडिंग पेपर मार्जिन को एक मशीन सेटिंग के रूप में मान रहे हैं जिसे आप एक बार ठीक कर देते हैं और भूल जाते हैं, तो यह त्रुटि है। यह एक स्टॉक पर निर्भर सेटिंग है।
इस प्रकार हम इसे अपनी लाइन पर सेट करते हैं:
| कुंडल व्यास | 70-90 जीएसएम | 100-120 जीएसएम | 150 जीएसएम+/कवर |
|---|---|---|---|
| 6-12 मिमी | 3/16" | 3/16" | 1/4" |
| 14-20 मिमी | 16 मिमी से नीचे 3/16", 16 मिमी और उससे अधिक पर 1/4" | 1/4" | 1/4" |
| 22 मिमी और ऊपर | 1/4" | 1/4" | 1/4", अलग से पंच करें |
तालिका का निर्माण कैसे किया गया, इसलिए आप इसे पुन: प्रस्तुत कर सकते हैं या इसका खंडन कर सकते हैं।टेस्ट कूपन को सेवा सहनशीलता के भीतर उत्पादन डाई पर, दुकान की नमी, रीढ़ के समानांतर अनाज के लिए वातानुकूलित स्टॉक पर छिद्रित किया जाता है। प्रत्येक कूपन को परीक्षण के तहत व्यास में बांधा जाता है और पूरे 180 डिग्री पृष्ठ के माध्यम से चक्रित किया जाता है, जब तक कि छेद के किनारे पर पहली बार दृश्यमान फाइबर पृथक्करण दिखाई नहीं देता है। पास मानदंड वह चक्र गणना है जिस पर पांच के सेट में पहला कूपन विफल हो जाता है, औसत नहीं, क्योंकि एक बाइंडरी का मूल्यांकन उसके औसत के बजाय उसकी सबसे खराब पुस्तक पर किया जाता है। यदि आप चाहते हैं कि चक्र की गिनती एक विशिष्ट पंक्ति के पीछे हो, तो उन्हें अपने पेपर विवरण के साथ मांगें। हम उन्हें अपने स्टॉक के मुकाबले आपके स्टॉक के खिलाफ उद्धृत करना पसंद करेंगे, क्योंकि जिस शीट पर आप नहीं चलते हैं उस पर मापा गया थकान नंबर एक ऐसा नंबर है जिस पर आप कार्रवाई नहीं कर सकते हैं।
तालिका के पीछे का पैटर्न वह हिस्सा है जो हमारे स्टॉक से परे जीवित रहता है: मार्जिन इसका अनुसरण करता हैउत्पादव्यास और भार का, अकेले भी नहीं। 80 जीएसएम टेक्स्ट पर 10 मिमी का तार ग्रिड में एकमात्र वास्तव में आरामदायक संयोजन है। 20 मिमी से ऊपर, स्टॉक चाहे जो भी हो, 1/4" पर जाएं, क्योंकि उस व्यास पर कॉइल स्वयं प्रमुख भार बन जाती है। और भारी स्टॉक पर 3/16" हल्के स्टॉक पर 3/16" से भी बदतर है, जो कि अधिकांश ऑपरेटरों द्वारा मशीन में लाए जाने वाले अंतर्ज्ञान के विपरीत है।
तालिका जिन सीमा स्थितियों को नहीं ले जा सकती, वहां यह लुकअप होना बंद हो जाता है। यह सेवा सहनशीलता और रीढ़ की हड्डी के समानांतर अनाज के भीतर एक डाई मानता है। या तो तोड़ो और पूरा ग्रिड एक कदम और मजबूती से शिफ्ट हो जाता है, क्योंकि एक गड़गड़ा हुआ किनारा एक दरार आरंभकर्ता है, और एक गड़गड़ाहट 3/16" पर आपके द्वारा खरीदे गए अतिरिक्त 1/16" मार्जिन की तुलना में अधिक नुकसान करती है। समान 90 जीएसएम पर समान सेटिंग्स चलाने वाली दो दुकानें अलग-अलग थकान जीवन की रिपोर्ट करेंगी यदि उनमें से एक ने आखिरी बार अठारह महीने पहले डाई को साफ किया था: एक ही टेबल, अलग भौतिकी। वह चर किसी भी तालिका में नहीं है, और यही कारण है कि पिछले साल काम करने वाला सर्पिल बाइंडिंग पेपर स्पेक इस साल काम करना बंद कर देता है और जॉब टिकट में कुछ भी बदलाव नहीं हुआ है।

और यहाँ वह हिस्सा है जिसे लिखने के लिए हमें पैसे खर्च करने पड़ते हैं।यदि आपके छेद फट रहे हैं, तो आपको निश्चित रूप से नए पंच की आवश्यकता नहीं है। समाधान यह है कि डाई को साफ किया जाए और मार्जिन को एक कदम आगे बढ़ाया जाए। मशीन प्रतिस्थापन की आवश्यकता मुख्य रूप से तब होती है जब एक मशीन को वर्षों से रेटेड स्टैक के ऊपर चलाया जा रहा है और डाई पिन केवल सुस्त होने के बजाय संरेखण से बाहर हो गए हैं, और यह अल्पसंख्यक मामला है, डिफ़ॉल्ट नहीं। हम पंचिंग मशीनरी बेचते हैं. हम अब भी आपको बता रहे हैं कि आज़माने योग्य पहली दो चीज़ें मुफ़्त हैं।
यदि आप इनमें से कोई भी सेट करने से पहले अभी भी कॉइल प्रारूपों के बीच निर्णय ले रहे हैं, तो ट्रेडऑफ हमारे थोक खरीदार के सर्पिल बाइंडिंग प्रकारों के विशेष गाइड में बैठते हैं।
कुंडल व्यास का वास्तविक स्टैक से मिलान, चार्ट से नहीं
प्रत्येक सर्पिल बाइंडिंग पेपर मोटाई क्षमता चार्ट इस तरह दिखता है, और हमारा भी अलग नहीं है: 6-10 मिमी से लगभग 60 पृष्ठों तक, 60-120 के लिए 12-16 मिमी, 120-200 के लिए 18-25 मिमी, 200-320 के लिए 28-38 मिमी, और 500 तक 42-50 मिमी। इस सीमा के पार जो कि सामान्य पाठ स्टॉक की लगभग 30 से 444 शीट है।
किसी शॉर्टलिस्ट तक पहुंचने के लिए चार्ट का उपयोग करें, फिर इसका उपयोग बंद कर दें। चार्ट को पृष्ठ संख्या के अनुसार अनुक्रमित किया जाता है; कॉइल मोटाई में फिट होते हैं। 100 जीएसएम कोटेड 120 पेज की किताब और 80 जीएसएम अनकोटेड पर 120 पेज की किताब एक ही वस्तु नहीं हैं, और कोई भी चार्ट उन्हें अलग नहीं बता सकता है। संपीड़ित स्टैक को मापें, क्योंकि असली किताबें कॉइल के नीचे संपीड़ित होती हैं, और उसी का आकार होता है। एक माप जो फिट होने की भविष्यवाणी करता है वह आपके स्वयं के सर्पिल बाइंडिंग पेपर पर कैलिपर × शीट गिनती है, जिसे लोड के तहत लिया जाता है, न कि नौकरी टिकट पर पेज गिनती।
जो निर्णय मायने रखता है वह यह है कि जब आप दो आकारों के बीच आते हैं और यह सममित नहीं है तो क्या करना है।जब स्टैक आकारों के बीच बैठता है, तो ऊपर जाएं।अंडरसाइज़िंग पृष्ठों को कॉइल के विरुद्ध बांध देती है, लेट{0}फ्लैट को खत्म कर देती है, और प्रत्येक छेद के किनारे पर एक स्थायी पार्श्व भार डाल देती है। यह एक ऐसी किताब है जो तय समय पर आ जाती है। ओवरसाइज़िंग से आपके पृष्ठ संरेखण पर खर्च होता है और ढीला दिखता है, लेकिन कुछ भी विफल नहीं होता है।
उस नियम में एक लाइव अपवाद है, और इसे मानकीकृत करने से पहले यह जानने योग्य है। यदि पुस्तक को वास्तविक 360 डिग्री रैप की आवश्यकता है तो ऊपर जाएँ, क्योंकि रैप को ऐसे रैप की आवश्यकता है जिसके लिए चार्ट में बजट नहीं है। ऐसी किसी भी चीज़ पर न जाएँ जहाँ पृष्ठों को बंद स्थिति में एक-दूसरे के साथ पंजीकृत होना हो: दीवार कैलेंडर, इंजीनियरिंग सेट, डाई के साथ कोई भी चीज़ {{5}कट या मुद्रित किनारा जो शीट के पार पंक्तिबद्ध होना चाहिए। वहां, छेद के किनारे की रक्षा करने वाला स्लैक बिल्कुल वही है जो ग्राहक के डेस्क पर मिसलिग्न्मेंट के रूप में दिखाई देता है, और आप सख्त आकार लेते हैं और इसके बजाय मार्जिन पर टियर-आउट का समाधान करते हैं।
आठ तरह से उत्पादन संचालन गलत हो जाता है
इनमें से अधिकांश कुंडली के पुस्तक के निकट होने से पहले घटित होते हैं, जो कि मुद्दा है।
मुक्के से पहले.हमेशा पहले ट्रिम करें। एक बार जब छेद स्टैक को एक निश्चित संबंध में बंद कर देते हैं, तो 80 शीटों में संचित 1 मिमी का तिरछा रीढ़ की हड्डी पर एक दृश्य चरण बन जाता है। पहले मुक्का मारो और आपने तिरछापन स्थायी बना दिया है। फिर स्टॉक को ठंडा होने दें. फ़्यूज़र से निकलने वाली शीटें थोड़ी मुड़ी हुई होती हैं, और एक मुड़ा हुआ ढेर गिलोटिन को एक झूठा वर्ग देता है: आप कागज के माध्यम से एक साफ रेखा काटते हैं जो सपाट नहीं पड़ा होता है, और जैसे ही यह शिथिल होता है यह वर्ग से बाहर हो जाता है। दो मिनट की कूलिंग में कुछ भी खर्च नहीं होता है और यह पूरे सर्पिल बाइंडिंग पेपर अनुक्रम में सबसे सस्ता दोष निवारण है।
मुक्के पर.कवर को आंतरिक स्ट्रोक में न मिलाएं। एक डेस्कटॉप मशीन प्रति स्ट्रोक 20 पौंड बॉन्ड की 15 से 20 शीट संभालती है; पूर्ण स्टैक में जोड़ा गया एक कवर डाई को ओवरलोड कर देता है और आपको उस स्ट्रोक में केवल कवर ही नहीं, बल्कि प्रत्येक शीट में एक अधूरा छेद देता है। छोटे-छोटे ढेरों में कवर को अलग-अलग पंच करें। और उप-असेंबली को अलग-अलग पंच न करें और बाद में उनका विवाह न करें। अपने स्वयं के सेट में छिद्रित टैब, डिवाइडर और कवर शरीर के साथ पंजीकृत नहीं होंगे, कॉइल एक छेद किनारे से टकराती है और रुक जाती है, और आपको पुस्तक 30 पर पता चलता है कि आपके द्वारा उद्धृत रन रेट काल्पनिक था। पंजीकरण में कमी उत्पादन अनुमान के ख़राब होने का सबसे आम कारण है।
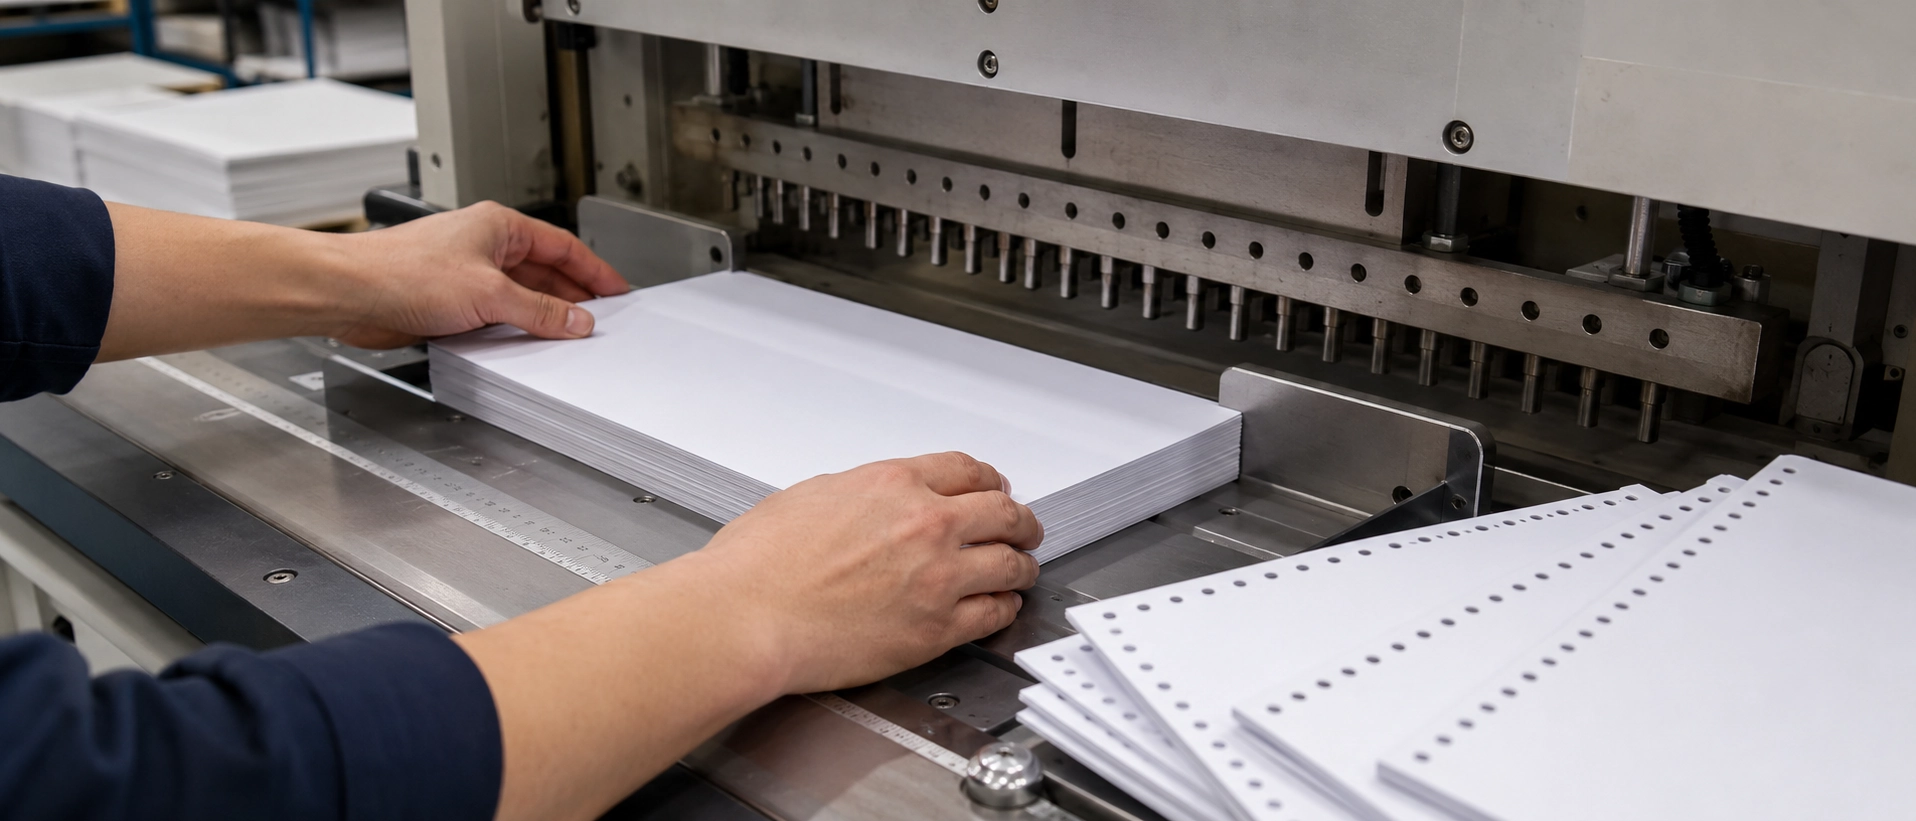
मरना ही.छेद की असंगति के लिए आमतौर पर ऑपरेटर को जिम्मेदार ठहराया जाता है। व्यवहार में यह पूर्ण स्वच्छता और निरंतर अधिभार है। गंदे या उससे ऊपर के रेटेड स्टैक पर चलने वाला डाई परिवर्तनीय छेद आकार और दबे हुए किनारों का उत्पादन करता है, और प्रत्येक डाउनस्ट्रीम चरण में समस्या विरासत में मिलती है (प्रिंटर पार्ट्स सेवा नोट्स). यह आत्मसात करने लायक है क्योंकि यह वह विफलता है जो कुछ और ही दिखती है: गड़गड़ाहट को "खराब कागज" के रूप में पढ़ा जाता है, और एक डाई समस्या हफ्तों बाद छिद्रों को फाड़ने वाले सर्पिल बाइंडिंग पेपर के रूप में प्रच्छन्न होकर आप तक पहुंचती है।
हाथ से मुक्का मारना कोई विकल्प नहीं है.एक मानक कार्यालय पंच बिना किसी पिच के दो या तीन छेद बनाता है जो किसी भी चीज़ से मेल खाता हो। वॉल्यूम पर सर्पिल बाइंडिंग पेपर का कोई संस्करण नहीं है जो पंच को छोड़ देता है। जिन अभ्यासकर्ताओं ने प्रयास किया है, उन्होंने गलत दूरी, जाम हुई चादरें और दोनों दिशाओं में मुड़ने वाली पुस्तकों की रिपोर्ट की है। पंच श्रृंखला की एक कड़ी है जिसका कोई समाधान नहीं है।
और गलत आरोपण जो लूप को बंद रखता है।जब बाइंडिंग के कुछ सप्ताह बाद छेद फट जाते हैं, तो मानक डीलर स्पष्टीकरण ओवरसाइज़्ड कॉइल होता है। ओवरसाइज़्ड कॉइल एक वास्तविक और असामान्य कारण है। विनिर्माण पक्ष से, क्रम में लगातार कारण होते हैं: स्टॉक के लिए मार्जिन बहुत संकीर्ण, रीढ़ की हड्डी के लंबवत अनाज, और गड़गड़ाहट छोड़ने वाली एक घिसी हुई डाई। ये तीनों कुंडल के अपस्ट्रीम में तय किए गए हैं। यदि आप कॉइल आपूर्तिकर्ताओं को टूट-फूट ठीक करने के लिए बदल रहे हैं, तो संभवतः आप उस एक वेरिएबल को बदल रहे हैं जो पहले से ही सही था।
हालाँकि, वह ऑर्डर तय नहीं है, और गलत ऑर्डर मिलने पर आपको पहले गलत चीज़ का परीक्षण करने में एक दिन का खर्च आता है। यह व्यास के साथ बदलता रहता है। छोटे व्यास वाले कुंडल पर पार्श्व भार कम होता है और अनाज हावी होता है: एक 6 मिमी की किताब जो फट जाती है वह लगभग हमेशा अनाज की समस्या होती है, और शीट पर आप जो भी मार्जिन फिट कर सकते हैं वह इसे नहीं बचाएगा। लगभग 18 मिमी से ऊपर भार इतनी तेजी से बढ़ता है कि जांच करने वाली पहली चीज़ के रूप में मार्जिन अनाज से आगे निकल जाता है। डाई वियर रैंकिंग में नहीं बढ़ता है; यह चुपचाप दोनों को बदतर बना देता है। उस क्रम को जांचें जिस क्रम में आपका व्यास तय करता है, न कि उस क्रम में जिसमें सूची मुद्रित होती है।
थ्रूपुट वास्तव में कहाँ जाता है
दो संख्याएं मशीन की गति से अधिक कॉइल बाइंडिंग लाइन को दोबारा आकार देती हैं, और उनमें से कोई भी मशीन की स्पेक शीट पर नहीं है।
पहला है छिद्र ज्यामिति। चौड़ी पिच के साथ जोड़े गए ओवल - डबल - डी - छेद थ्रूपुट को 40% तक बढ़ा सकते हैं, छेद का आकार 6.5 × 5.5 मिमी या उससे अधिक है, क्योंकि कॉइल उस पर लक्षित होने के बजाय छेद ढूंढती है (पोस्टप्रेस / द बाइंडिंग एज)। थ्रेडिंग, पंचिंग नहीं, अधिकांश लाइनों पर अड़चन है, और अंडाकार छेद सीधे अड़चन पर हमला करते हैं।
दूसरा, फिर से पंजीकरण बहाव है। यह दर के रूप में दिखाई नहीं देता है. यह पुनः कार्य के रूप में दिखाई देता है, जिसे उस कार्य के विरुद्ध कभी नहीं गिना जाता जिसके कारण यह हुआ। जब दुकानों को पता चलता है कि प्रति पुस्तक उनकी वास्तविक लागत उद्धरण से काफी ऊपर है, तो डेल्टा आमतौर पर उन पुस्तकों में बैठा होता है जिन्हें चक्र समय में नहीं, बल्कि अनकॉइल और पुनः पंजीकृत किया जाना था।
दोनों बाइंडर के बजाय पंच स्टेशन पर इंगित करते हैं, जो कि हमारा स्थान हैकागज छिद्रण उपकरणकार्य केंद्रित है: डाई स्थिति और छेद ज्यामिति दो लीवर हैं जिनके दूसरी तरफ वास्तविक थ्रूपुट है। यह क्या करता है और क्या ठीक नहीं करता है, इसके बारे में स्पष्ट होने के लिए, ओवल डाइज़ एक थ्रूपुट निवेश है, न कि गुणवत्ता निर्धारण। यदि आपका स्पाइरल बाइंडिंग पेपर फट रहा है, तो नई डाई ज्योमेट्री इसकी मरम्मत नहीं करेगी। पहले मार्जिन और ग्रेन पर वापस जाएँ।
जब यह कागजी समस्या होना बंद हो जाएगा
एक मात्रा ऐसी है जिस पर यह लेख लागू होना बंद हो जाता है। एक बार जब वार्षिक कॉइल खर्च लगभग $20,000 से $25,000 तक पहुंच जाता है, तो घरेलू कॉइल उत्पादन में वित्तीय समझ आने लगती है। यह सीमा वर्षों से उद्योग का आदर्श नियम रही है और यह कायम है। इसके बाद, आपकी दोष दर स्टॉक चयन का एक कार्य होना बंद हो जाती है और आपूर्ति स्थिरता का एक कार्य बन जाती है: फिलामेंट व्यास सहिष्णुता, बैचों के बीच पिच स्थिरता, पुन: ऑर्डर में रंग बहाव।
यह एक अलग विफलता मोड है और यह छोटी मात्रा में अदृश्य है। 0.05 मिमी फिलामेंट सहनशीलता बहाव दस पुस्तकों पर दिखाई नहीं देगा; 5,000 के पार यह आंतरायिक थ्रेडिंग प्रतिरोध के रूप में दिखता है जिसे कोई भी पुन: उत्पन्न नहीं कर सकता है, स्टॉक पर जो नहीं बदला है और सेटिंग्स को किसी ने नहीं छुआ है। यही कारण है कि हम आईएसओ 9001 के तहत शिपमेंट से पहले प्रत्येक बैच पर रंग, पिच और रिंग गिनती का निरीक्षण करते हैं, और शैक्षिक प्रकाशकों को हम - लियो पेपर ग्रुप और हाईफोंग स्टेशनरी की आपूर्ति क्यों करते हैं, उनमें से - 3-6 साल के बच्चों के लिए चित्र पुस्तकों पर हमारे 270 डिग्री के अंत मोड़ को निर्दिष्ट करते हैं। उस उम्र में कुंडल का अंत एक सुरक्षा वस्तु है, और जो सहनशीलता बहती है वह एक स्मरण है, न कि दोबारा काम करना।
दहलीज पार करने के बाद पहला फैसला"कौन सी बनाने वाली मशीन" नहीं है। यह है कि क्या आपकी समस्या फिलामेंट या गठन है। यदि आपके दोष रंग और व्यास भिन्नता हैं, तो बाधा अपस्ट्रीम, एक्सट्रूज़न पर है, और एक फिलामेंट एक्सट्रूडिंग लाइन है जो इसे बदलती है। यदि आपका फिलामेंट सुसंगत है, लेकिन बैचों के बीच पिच और रिंग काउंट में अंतर है, तो बाधा कॉइल बनाने में है, और एक्सट्रूज़न क्षमता खरीदना जिसकी आपको आवश्यकता नहीं है, गलत आधे को हल करने का एक सामान्य और महंगा तरीका है। 20 हजार डॉलर पार करने वाली अधिकांश दुकानें आश्वस्त होकर पहुंचती हैं कि यह पहला है और पता चलता है कि यह दूसरा है।
अक्सर पूछे जाने वाले प्रश्न
नीचे दिए गए पांच प्रश्न वे हैं जो सबसे अधिक बार तब आते हैं जब सर्पिल बाइंडिंग पेपर स्पेक काम करना बंद कर देता है। प्रत्येक उत्तर संक्षिप्त संस्करण है, जिसके ऊपर अनुभाग में तर्क दिया गया है।
प्रश्न: स्पाइरल बाइंडिंग के लिए कौन सा पेपर वेट सबसे अच्छा काम करता है?
ए: आंतरिक पृष्ठों के लिए 70-120 जीएसएम (लगभग 20-32 पाउंड बांड); कवर स्टॉक को हमेशा छोटे ढेरों में अलग से छिद्रित किया जाता है।
प्रश्न: क्या सर्पिल बाइंडिंग पेपर के लिए कागज के दाने की दिशा मायने रखती है?
उत्तर: हाँ. अनाज को रीढ़ की हड्डी के समानांतर चलना चाहिए, अन्यथा छेद का किनारा कमजोर होगा और तैयार पुस्तक मुड़ जाएगी।
प्रश्न: क्या पंच मार्जिन 3/16" या 1/4" होना चाहिए?
उत्तर: कोई भी सार्वभौमिक नहीं है। यह कुंडल के व्यास और कागज के वजन पर निर्भर करता है, स्टॉक की परवाह किए बिना लगभग 20 मिमी से ऊपर के कुंडल के लिए 1/4" की आवश्यकता होती है।
प्रश्न: क्या 4:1, 6 मिमी और .2475" पिच एक ही चीज़ हैं?
ए: बंद लेकिन समान नहीं। .2475" रिक्ति 11" और 8.5" किनारों पर पैटर्न को केन्द्रित करने के लिए मौजूद है, और बेमेल छोटे व्यास वाले कॉइल्स पर सबसे खराब दिखाई देते हैं।
प्रश्न: बाँधने के कुछ सप्ताह बाद छेद क्यों फट जाते हैं?
ए: आमतौर पर मार्जिन, अनाज या घिसा हुआ डाई, कुंडल नहीं, जो मानक है लेकिन कम बार-बार होने वाला स्पष्टीकरण है।
इन नंबरों को अपनी लाइन पर सत्यापित करें
उपरोक्त प्रत्येक आंकड़ा आपके उपकरण पर मिथ्याकरणीय है, जो एकमात्र स्थान है जहां इसकी गणना की जाती है। मार्जिन तालिका हमारी लाइन है; आपका स्टॉक, डाई कंडीशन और कॉइल सप्लायर हमारा नहीं है।
तो इसका परीक्षण करें. हम भेजे गयेनि:शुल्क नमूना कुंडल, माल संग्रहण, विशेष रूप से ताकि आप कुछ भी करने से पहले अपने स्वयं के पंच के माध्यम से अपना स्वयं का सर्पिल बाइंडिंग पेपर चला सकें: 6 मिमी से 50 मिमी, 4:1 और 3:1, 50+ स्टॉक रंग प्लस पैनटोन मिलान, MOQ लगभग 1,000 पीसी प्रति रंग और आकार, 7-15 दिन की लीड टाइम। यदि आपके एप्लिकेशन को प्लास्टिक की बजाय स्टील की आवश्यकता है,एकल-लूप धातु का तारनमूने समान शर्तों पर भेजे जाते हैं।
यदि आप चाहेंगे कि हम पहले इसे देखें,हमें अपने कागज़ की विशिष्टता और कुंडल की आवश्यकता भेजें: स्टॉक वजन, कैलीपर, अनाज की दिशा, पृष्ठ संख्या और तैयार व्यास। वे पाँच क्षेत्र हमारे लिए आपको यह बताने के लिए पर्याप्त हैं कि हमें लगता है कि यह कहाँ विफल होगा, और हम आपको पुस्तक 50 में पता लगाने के बजाय अभी बताना चाहेंगे।
और यदि आप इस पृष्ठ से केवल एक ही काम करते हैं: अपनी अगली दौड़ से पहले, एक शीट को दोनों तरफ मोड़ें और जांचें कि साफ तह रीढ़ की हड्डी के समानांतर है। इसमें चार सेकंड लगते हैं, और यह एक ऐसी विफलता है जिसे आप एक बार छेद हो जाने के बाद ठीक नहीं कर सकते।