

पूर्व -छिद्रित कागज बनाम पारंपरिक ड्रिलिंग: आपके वर्कफ़्लो के लिए कौन सा बेहतर है?
एक संदेश छोड़ें
आप कौन से खरीदार हैं - क्योंकि ईमानदार उत्तर इस पर निर्भर करता है
दो बिल्कुल अलग-अलग लोग इस तरह एक पेज खोलते हैं। एक व्यक्ति कार्यालय के कॉपियर में एक ही प्रस्ताव को इकट्ठा कर रहा है और एक पंच के मालिक होने से बचने का सबसे साफ तरीका चाहता है। दूसरा कैलेंडर बॉडी या नोटबुक चलाने का एक सीज़न शुरू करने वाला है और उसे यह जानने की ज़रूरत है कि क्या उत्पादन लाइन के माध्यम से पूर्व -छिद्रित कागज़ खिलाने से वास्तव में फर्श पर छेद करना संभव हो जाता है। ये वही प्रश्न नहीं हैं, और अधिकांश मार्गदर्शक केवल पहले प्रश्न का उत्तर देते हैं, फिर चुपचाप दूसरे को गुमराह कर देते हैं।
यह दूसरे पाठक के लिए लिखा गया है: उत्पादन खरीदार घर में छेद बनाने के लिए पूर्ण उत्पादन के लिए पहले से छिद्रित कागज का वजन कर रहा है। यदि आप एक रिपोर्ट बाइंडिंग कर रहे हैं, तो पंच्ड स्टॉक खरीदें और आगे बढ़ें। यदि आप बड़े पैमाने पर प्रिंट शॉप या बाइंडरी के लिए सोर्सिंग कर रहे हैं, तो निर्णय में "यह समय बचाता है" की तुलना में अधिक गतिशील भाग होते हैं, और उनमें से दो लागत बचत ऑर्डर को निष्क्रिय इन्वेंट्री में बदल सकते हैं। यह वही क्रेता पक्ष गणना है जिससे हम तुलना करते समय गुजरते हैंउत्पादन चलाने के लिए तार {{0}ओ और प्लास्टिक का तार, एक कदम पहले लागू किया गया: शीट पर, रीढ़ की हड्डी से पहले।

"ड्रिलिंग" संभवतः आपके वास्तविक निर्णय के लिए गलत शब्द है
एक सुधार से शुरुआत करें जो यह तय करता है कि बाकी गणित भी लागू होता है या नहीं। एक पेपर ड्रिल एक लंबी लिफ्ट के माध्यम से छेद करने के लिए खोखले घूमने वाले बिट्स को घुमाती है; एक विशिष्ट छेद के आकार को काटने और नीचे के चैड को बाहर निकालने के लिए एक पंच ड्राइव प्रत्यागामी डाई को चलाता है। व्यावहारिक अंतर गति, सटीकता और आपको मिलने वाला छेद हैं (मुद्रण छापें). ड्रिलिंग से गोल छेद बनते हैं, और यह रिंग{1}बाइंडर, स्क्रू{2}पोस्ट और मोटी ढीली पत्ती के काम पर अपना स्थान अर्जित करता है, जहां गोल बिल्कुल वैसा ही होता है जैसा आप चाहते हैं।
यहाँ वह बारीकियाँ हैं जिन्हें कार्यालय-केंद्रित मार्गदर्शकों द्वारा स्पष्ट किया जाता है। कंघी बाइंडिंग के लिए आयताकार छेद की आवश्यकता होती है, इसलिए वहां एक ड्रिल बिल्कुल गलत उपकरण है। तार -O अधिक लचीला है: अधिकांश तार लाइनें चौकोर छेदों को चलाती हैं, लेकिन कुछ 2:1 और 3:1 सिस्टम गोल वाले स्वीकार करते हैं, और कुंडल अपने स्वयं के गोल पैटर्न की सवारी करता है। तो ईमानदार बाधा यह नहीं है कि "गोल छेद का उपयोग नहीं किया जा सकता है।" यह है कि छेद की गिनती, छेद का आकार, किनारे का मार्जिन और पिच उस विशिष्ट रीढ़ से मेल खाना चाहिए जिसे आप बांध रहे हैं। एक पेपर ड्रिल भौतिक रूप से गोल छेद बना सकती है; यह जिस चीज़ के लिए उपयुक्त नहीं है, वह है लंबे -}किनारों, अनेकों-छेद वाली पिच का पुनरुत्पादन, जिसके लिए तार और कंघी का उत्पादन गति से करना पड़ता है। चुनाव को पूर्व-छिद्रित कागज बनाम पारंपरिक ड्रिलिंग के रूप में फ्रेम करें और हो सकता है कि आप एक-दूसरे के मुकाबले गलत दो विकल्पों का मूल्य निर्धारण कर रहे हों। अधिकांश तार बाइंडिंग और कंघी काम के लिए, आपका असली कांटा तार बाइंडिंग के लिए पहले से छिद्रित कागज होता है।मुक्का मारकर मरो.
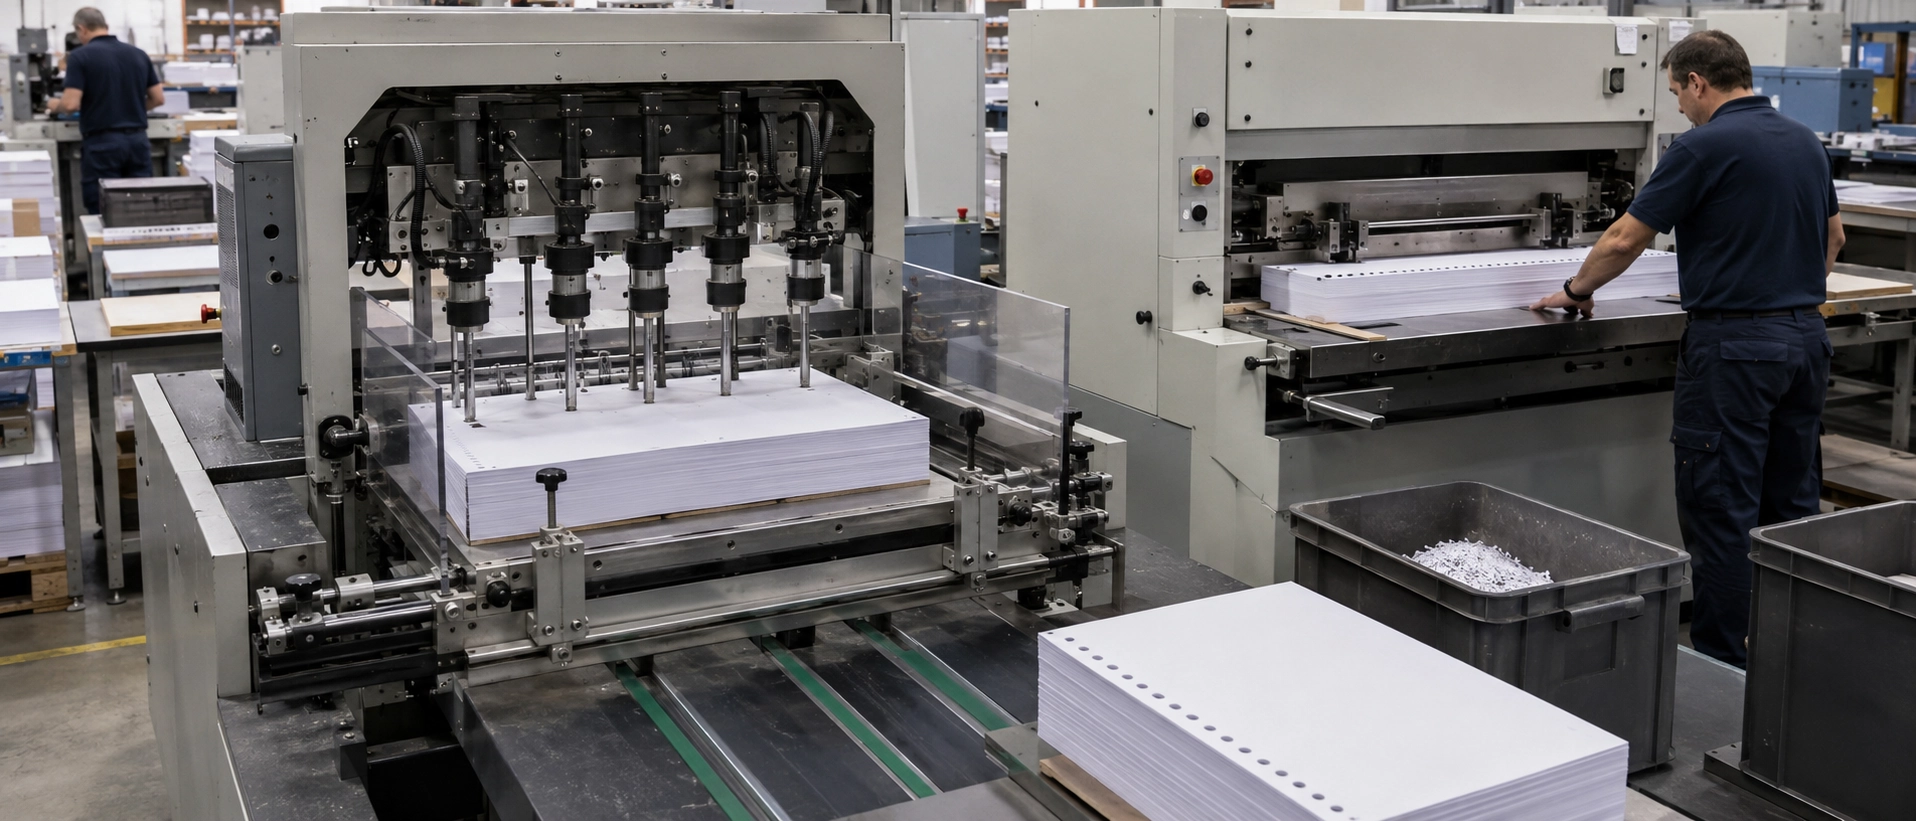
घर में मुक्का मारना वास्तव में आपको कितना महंगा पड़ता है
घरेलू मार्ग लगभग मुफ़्त दिखता है, क्योंकि पंच पहले से ही खरीदा हुआ है और वहां बैठा है। इसकी वास्तविक लागत दो स्थानों पर छिपी है: मशीन पर श्रम, और विफलताएँ जो दो स्टेशनों के बाद तक सामने नहीं आतीं।
मुक्का मारना अक्सर लाइन पर सबसे धीमा कदम माना जाता है, लेकिन यह विश्वास करने के बजाय मापने लायक है। पंचिंग, कोलैटिंग, वायर इंसर्शन और क्लोजिंग के कुछ सामान्य ऑर्डरों को समयबद्ध करें और देखें कि वास्तव में कौन सा स्टेशन दूसरों पर प्रतीक्षा कर रहा है। यदि बाइंडिंग पंच पर प्रतीक्षा कर रही है, तो पंच आपकी बाधा है; यदि ऐसा नहीं है, तो पंच क्षमता जोड़ने से आपको कुछ नहीं मिलेगा। जहां पंचिंग बांधती है, वहां थ्रूपुट स्पेक शीट के नीचे बैठता है। डाई को ओवरलोड करना पिन को मोड़ने का सबसे तेज़ तरीका है, इसलिए एक गलती के रूप में नियंत्रण चरण संचालक डाई की रेटेड शीट की संख्या को लगभग 60-65% तक कम कर देते हैं जब तक कि घिसे हुए पिनों की अदला-बदली नहीं हो जाती, उसके बाद लगभग 70% को बनाए रखते हैं। रेटेड और टिकाऊ क्षमता के बीच का अंतर एक ऐसी लागत है जिसे मशीन उद्धरण कभी नहीं दिखाता है।
अधिक महँगी असफलताएँ नीचे की ओर बढ़ती हैं। एक गड़गड़ाहट, पंजीकरण से थोड़ा बाहर छिद्रित एक छेद, एक लिफ्ट जो दोनों गाइडों के विपरीत जॉग नहीं की गई थी: इसमें से कोई भी पंच को नहीं रोकता है, इसलिए यह गलत स्टेशन को साफ़ करता है और बाद में स्वचालित तार प्रविष्टि और समापन पर रुक सकता है, जहां एक गलत संरेखित पृष्ठ लाइन को जाम कर देता है और फिर से काम करना शुरू कर देता है। घरेलू पंचिंग से आपको पूरी प्रक्रिया पर नियंत्रण मिलता है। यह आपको स्वयं को प्रबंधित करने के लिए उन सभी चरों को भी सौंपता है।
प्री-पंच्ड पेपर ख़रीदना वास्तव में आपको कितना महंगा पड़ता है
दूसरी तरफ ईमानदार खाता-बही भी उतना ही मायने रखता है, और यहीं पर अधिकांश विक्रेता पृष्ठ शांत हो जाते हैं। प्री{1}पंच्ड बाइंडिंग पेपर ख़रीदने पर प्रति-शीट प्रीमियम लगता है, जो आमतौर पर बाइंडिंग आपूर्तिकर्ताओं द्वारा तुलनीय सादे स्टॉक की तुलना में 10-30% रेंज में उद्धृत किया जाता है, और वह दृश्यमान संख्या सबसे कम है। दो शांत लागतें यह तय करती हैं कि थोक ऑर्डर का भुगतान होगा या नहीं।
पहला है पिच बेमेल, वह जाल जो बचत को बट्टे खाते में डाल देता है। ख़तरनाक त्रुटियाँ शायद ही कभी क्रॉस-सिस्टम होती हैं; वे समान हैं {{3}सिस्टम पास में {4}मिस, जैसे कि प्री-{5}}पंच्ड पेपर 2:1 छिद्रित होता है जब आपकी लाइन 3:1 तार पर चलती है, या 5:1 कॉइल स्टॉक जब आप 4:1 बाइंडिंग कर रहे होते हैं। गलत पैटर्न पर फूस का ऑर्डर करें और यह अनुपयोगी है, क्योंकि आप पहले से कटे हुए छेद को फिर से नहीं बना सकते हैं; वॉल्यूम पर गलत पिच ऑर्डर आपके द्वारा अर्जित छूट नहीं है, यह अब आपके द्वारा संग्रहित बेकार स्टॉक है। दूसरा है फाड़ना-बाहर: छेद ट्रिम किनारे के बहुत करीब स्थित है, या स्टॉक एक बड़े तार के समापन बल के लिए बहुत हल्का है, बाइंडिंग के दौरान छिद्र पर फट जाता है, उसी विफलता मोड में हम टूट जाते हैंछिद्रों को तोड़े बिना सर्पिल बंधन. फ़ीड की अपनी जांच भी होनी चाहिए। पहले अपने वास्तविक प्रिंटर के माध्यम से एक रीम चलाएँ, छिद्रित किनारा अभिविन्यास, पेपर वजन, डुप्लेक्स मोड और ट्रे स्टैकिंग का परीक्षण करें; अनाज की दिशा प्रभावित करती है कि शीट कितनी सपाट और स्थिर रहती है, लेकिन यह जाम का एकमात्र कारण नहीं है, इसलिए इसे मानने के बजाय विशिष्ट स्टॉक को साबित करें।
ब्रेकईवन, और चार वेरिएबल जो इसे आगे बढ़ाते हैं
यहां एक पंक्ति में निष्कर्ष दिया गया है: प्री{0}पंच्ड पेपर तब जीतता है जब आप जिस श्रम और पुनर्कार्य से बचते हैं वह प्रति शीट प्रीमियम से अधिक हो जाता है, और हाउस पंचिंग में जीत तब होती है जब आपका वॉल्यूम उस मेहनत को चुकाने के लिए पर्याप्त स्थिर हो जाता है जिसके लिए आप पहले ही भुगतान कर चुके हैं। यह वाक्य सत्य है और लगभग बेकार है, क्योंकि क्रॉसओवर निश्चित नहीं है। लेकिन आप अपना स्वयं का पता लगा सकते हैं, और घटक एक पृष्ठ पर फिट हो जाते हैं।
| लागत घटक | पूर्व -छिद्रित कागज़ खरीदें | घर में मुक्का मारना |
|---|---|---|
| कागज प्रति शीट | सादा + ~10-30% प्रीमियम | केवल सादा स्टॉक |
| छेद पर श्रम | कोई नहीं | लोड प्रति घंटा की दर ÷टिकाऊप्रति घंटे चादरें |
| डाई वियर और चेंजओवर | कोई नहीं | प्रति रन आवंटित करें, और फिर प्रति प्रारूप स्विच |
| स्क्रैप/गलत-मुक्का | आपकी गुणवत्ता और दावे की शर्तों के अधीन, आपूर्तिकर्ता मूल्य निर्धारण में शामिल है | आपकी लागत |
| डाउनस्ट्रीम पुनः कार्य | आने वाले निरीक्षण और नमूना अनुमोदन के बाद संभावित रूप से कम | पंच गुणवत्ता के साथ बदलता रहता है |
| MOQ और आवक माल ढुलाई | पूरे क्रम में फैला हुआ; प्रीमियम लाभ को ख़त्म कर सकता है | कोई नहीं |
| इन्वेंटरी-बेमेल जोखिम | यदि पिच गलत है तो उच्च | कोई नहीं, हालाँकि गलत -पंच स्क्रैप बचा हुआ है |
नियम जो तालिका से बाहर हो जाता है: तब खरीदें जब प्रीमियम, प्लस माल ढुलाई और एमओक्यू वहन, आपके संयुक्त श्रम, चेंजओवर, स्क्रैप और प्रति हजार शीट पर पुनः कार्य से कम रहता है; घर में तब पंच करें जब रिवर्स पकड़ में आ जाए और प्रारूप इतना स्थिर हो कि एक भुगतान किया हुआ {{1}ऑफ पासा लगातार पुनः सेटअप किए बिना चलता रहे। चार चर उस रेखा को आगे बढ़ाते हैं, और उनका नामकरण मायने रखता है, क्योंकि एक एकल "बाइंड एक्स शीट और यह भुगतान करता है" आंकड़ा उन सभी को छुपाता है: पंच पर आपकी पूरी तरह से भरी हुई श्रम दर (टिकाऊ, रेटेड नहीं, थ्रूपुट का उपयोग करके), आपकी प्रारूप स्थिरता, एमओक्यू और माल ढुलाई के बाद आपका वितरित प्रीमियम, और आपकी डाउनस्ट्रीम रीवर्क दर। किसी एक को बदलें और ब्रेकईवन उसके साथ आगे बढ़ता है। केवल उदाहरण के लिए, प्रति सप्ताह कुछ हजार शीटों पर स्थिर रूप से चलने वाले एकल 3:1 तार प्रारूप की कल्पना करें: डाई प्रति शीट सस्ती है और प्रीमियम बड़ी लाइन बन जाता है, इसलिए घर में पंचिंग आमतौर पर जीत जाती है। उसी साप्ताहिक वॉल्यूम को एक दर्जन छोटे मिश्रित प्रारूप वाली नौकरियों में तोड़ें, और बदलाव के साथ-साथ बेमेल जोखिम इसे प्री-पंच्ड पेपर खरीदने की ओर वापस ले जाएं। अकेले वॉल्यूम कभी भी इसका निर्णय नहीं करता है; एक स्थिर प्रारूप में वॉल्यूम होता है।
तीन स्थितियाँ, तीन अलग-अलग उत्तर
कंबल "यह निर्भर करता है" केवल तभी अपना रखरखाव कमाता है जब आप इसे विभाजित करते हैं। मिश्रित प्रारूपों में कम या रुक-रुक कर काम करने के लिए, प्री-पंच्ड पेपर खरीदना स्पष्ट निर्णय है, और स्पष्ट रूप से कहने लायक बात यह है कि छिटपुट नौकरियों के लिए पंच रखना और स्टाफ रखना अधिक महंगी आदत है, मितव्ययी नहीं; मशीन बेकार पड़ी रहती है और श्रम कभी भी इतना नियमित नहीं हो पाता कि कुशल हो सके। स्थिर, एकल प्रारूप, मध्यम मात्रा में काम के लिए, जिसका अर्थ है कि प्रतिदिन सुधार करने वाली दुकान के बजाय अधिकांश सप्ताह चलने वाली एक पिच, केस द्वारा पूर्व पंच बाइंडिंग पेपर खरीदने से आम तौर पर बेमेल जोखिम के बिना श्रम बचत होती है, ठीक इसलिए क्योंकि आपके तहत प्रारूप नहीं बदलता है। कई पिचों और प्रारूपों में उच्च मात्रा में उत्पादन के लिए, अर्थशास्त्र उलटा: रखेंएक समर्पित मुक्के पर घर में मुक्का मारोअधिकांश दौड़ के लिए, जहां भुगतान किया गया {{0}ऑफ डाई और नियमित श्रम सबसे सस्ता होता है, और स्टॉक में खरीदे गए {{1}पर निर्भर रहते हैं, ताकि भीड़ भरे कामों और ओवरफ्लो को अवशोषित किया जा सके, जिसमें कॉइल जॉब स्पाइक्स के समय 4:1 या 5:1 पर कॉइल बाइंडिंग के लिए प्री-{2}छिद्रित कागज भी शामिल है। हम अक्सर शुद्ध के बजाय हाइब्रिड की अनुशंसा करते हैं{{8}या, और हम जिन दुकानों की आपूर्ति करते हैं उनमें से कई एक ही चलाती हैं; फिर भी, प्रतिबद्ध होने से पहले अपने नंबरों से इसकी पुष्टि कर लें।
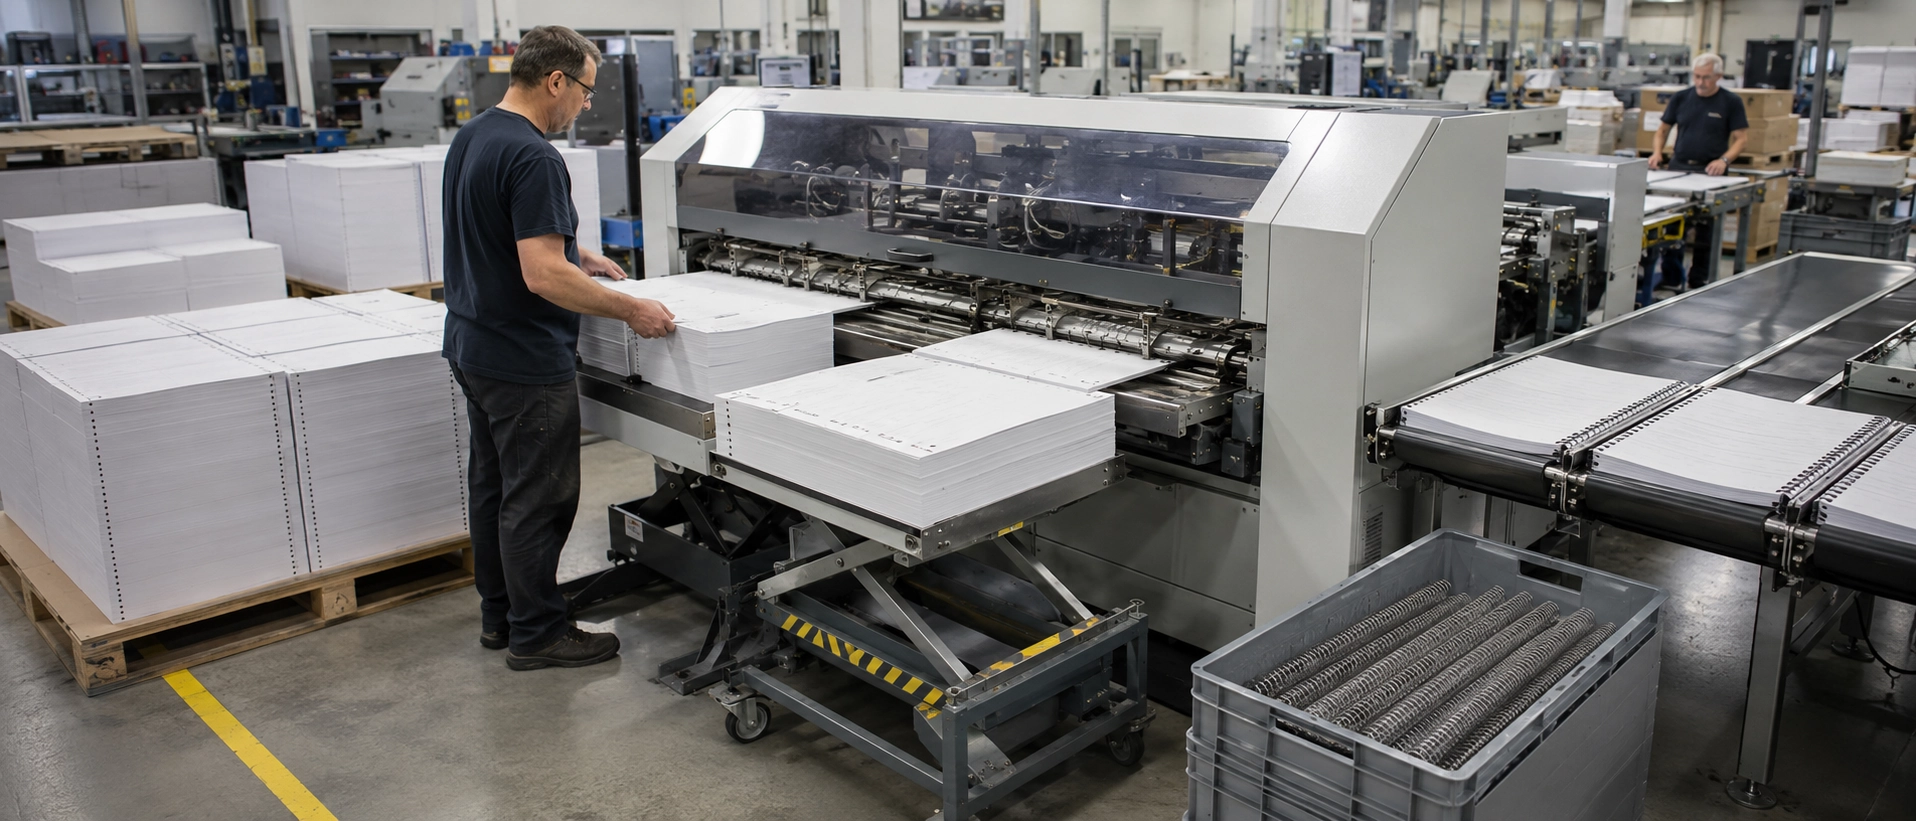
आप जो भी रूट चुनें, पिच का मिलान होना चाहिए
उपरोक्त प्रत्येक पथ एक गैर-परक्राम्य विशिष्टता में ढह जाता है: छिद्रों को उस रीढ़ से मेल खाना चाहिए जो उन्हें ले जाएगी। पूर्व -छिद्रित कागज केवल आपके तार या कुंडल के साथ उसके संरेखण जितना ही अच्छा है, आमतौर पर लगभग 9/16'' तक के तारों के लिए 3:1, बड़े व्यास के लिए 2:1, और कुंडल के लिए 4:1 या 5:1, और एक मानक द्वारा बंद पैटर्न एक ऐसा पैटर्न है जिसका आप उपयोग नहीं कर सकते हैं। पिच, छेद गिनती के खिलाफ अपनी पुष्टि करें, और किसी भी फूस को उद्धृत करने से पहले अपनी मशीन पर मरें;तार बाइंडिंग मशीन संगतता जांचवही हैं जो यहां लागू होते हैं।
वह बेमेल जोखिम तेजी से कम हो जाता है, हालांकि हस्ताक्षरित नमूने के बिना यह कभी भी पूरी तरह से गायब नहीं होता हैडबल-लूप तारऔर छिद्रित पैटर्न एक स्रोत से आता है। हमने 2017 से घर में अपना स्वयं का तार और कॉइल बनाया है, और एक बार-बार आने वाली समस्या जिसे हमें हल करने के लिए कहा जाता है वह यह है कि एक खरीदार के पास छिद्रित स्टॉक होता है जो उस तार में फिट नहीं होता है जिसके लिए उन्हें उद्धृत किया गया था, आमतौर पर नमूना चरण में पकड़ा जाता है जब 3: 1 शीट फूस जारी होने से पहले 2: 1 तार से मिलती है। क्योंकि हम दोनों बनाते हैं, हम कर सकते हैंजिस पिच को आप बांध रहे हैं, ठीक उसी रीढ़ से मेल खाती हुई पिच पर स्टॉक को पंच करेंऔर पूर्ण रन करने से पहले इसे एक बाउंड सैंपल पर साबित करें, जो कि पैलेट लैंड के बजाय पिच त्रुटि को पकड़ने के लिए सबसे सस्ता संभव क्षण है। रन जारी होने से पहले एक मिलान किए गए नमूने को इनमें से प्रत्येक को साफ़ करना चाहिए:
- छेद का प्रकार विधि के लिए उपयुक्त है: कुंडल और अंगूठी के लिए गोल, कंघी के लिए डाई {{0} छिद्रित वर्गाकार या आयताकार, और तार के लिए आपके तार प्रणाली से मेल खाता हुआ {{1} }ओ।
- पिच, छेद की गिनती, छेद का आकार और किनारे का मार्जिन रीढ़ से मेल खाता है, अनुमान लगाने के बजाय सत्यापित किया गया है।
- कागज का वजन और छेद का मार्जिन समापन बल के अनुरूप होता है, इसलिए बड़े तार शीट को नहीं फाड़ते हैं।
- अपने वास्तविक प्रिंटर के माध्यम से ओरिएंटेशन और अनाज फ़ीड को साफ़-साफ़ प्रिंट करें।
- सम्मिलन प्रतिरोध, समापन, और एक पूर्ण पृष्ठ {{0}टर्न परीक्षण सभी बाध्य नमूने पर पास होते हैं।
पैलेट शिपमेंट से पहले उस नमूने को अनुमोदित करवाएं और खरीद का सवाल जुआ होना बंद हो जाएगा। यह एक विशिष्टता बन जाती है जिसे आप पहले ही सिद्ध कर चुके हैं। यदि आप चाहते हैं कि तुलना आपके अपने वॉल्यूम और प्रारूप के विरुद्ध चले,हमें कार्य का विवरण भेजें - कागज का आकार, वजन, पिच, छेद की संख्या, साप्ताहिक मात्रा, प्रिंटर मॉडल और बाइंडिंग व्यास - और हम इसका नमूना लेंगे.
अक्सर पूछे जाने वाले प्रश्न
क्या घर में प्री{0}}पंच्ड पेपर पंचिंग पेपर से सस्ता है?
प्रति शीट यह आम तौर पर 10-30% अधिक चलती है, लेकिन बचाया गया श्रम और पुनः कार्य मात्रा के हिसाब से इसकी भरपाई कर सकता है; क्रॉसओवर आपके रन आकार, प्रारूप स्थिरता और बाइंडिंग प्रकार पर निर्भर करता है।
घर में पूर्व-छिद्रित कागज बनाम छिद्रित कागज़ बनाम - मैं कैसे निर्णय करूँ?
अपने लोड किए गए पंच श्रम, चेंजओवर, स्क्रैप और डाउनस्ट्रीम रीवर्क के विरुद्ध प्रति शीट प्रीमियम की तुलना करें; कम या मिश्रित प्रारूप वाले काम के लिए प्री{1}पंच्ड खरीदें, और स्थिर एकल प्रारूप वाले वॉल्यूम के लिए घर में पंच खरीदें।
क्या मैं तार {{0}O या कंघी बाइंडिंग के लिए ड्रिल्ड पेपर का उपयोग कर सकता हूँ?
कॉम्ब को डाई {{0}छिद्रित आयताकार छेद की आवश्यकता होती है, और वायर -O को इसकी पिच और सिस्टम से मेल खाने वाले छेद की आवश्यकता होती है, इसलिए ड्रिल किए गए गोल छेद आम तौर पर उत्पादन गति के लिए सही फिट नहीं होते हैं।
थोक में प्री-पंच्ड पेपर ऑर्डर करने से पहले मुझे क्या सत्यापित करना चाहिए?
अपनी वास्तविक खपत दर के मुकाबले पंच पैटर्न और पिच (तार के लिए 2:1/3:1, कॉइल के लिए 4:1/5:1), होल गिनती, शीट का आकार, कागज का वजन, प्रिंटर फ़ीड और MOQ प्लस माल ढुलाई की पुष्टि करें।
पहले से छिद्रित कागज़ कभी-कभी छिद्रों से क्यों फट जाता है?
आमतौर पर क्योंकि छेद किनारे के बहुत करीब बैठते हैं, बंद करने वाले बल के लिए स्टॉक बहुत हल्का होता है, या तार को बहुत अधिक बल के साथ डाला जाता है; बाइंडिंग {{0}ग्रेड स्टॉक और मार्जिन सत्यापित करें।


